 Français


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-14 origine:Propulsé


Un essai machine constitue la preuve de concept ultime avant un déploiement important de CapEx ou des engagements d"externalisation à long terme. Les entreprises misent des budgets massifs sur ces évaluations. Ils attendent une validation claire et objective des performances des équipements et de la viabilité de la production. Cependant, la réalité est souvent en deçà de ces attentes en raison d’un simple oubli.
La plupart des retards dans les essais et des pannes de machines perçues proviennent rarement de défauts mécaniques réels. Au lieu de cela, ils proviennent d’écarts non vérifiés entre les échantillons physiques de tubes vides, les spécifications des illustrations numériques et les exigences des capteurs de la machine. Ces angles morts transforment rapidement les exercices de validation en séances de dépannage chaotiques. Les ingénieurs passent des heures à diagnostiquer les défauts des matériaux plutôt qu’à tester les limites des équipements.
Nous devons corriger cette approche. Cet article fournit un cadre strict de vérification préalable au procès. Vous apprendrez à vous préparer correctement, en vous assurant que votre essai valide avec précision les capacités de la machine plutôt que de vous battre avec des erreurs de base en matière de matériaux et de conception. Une bonne préparation garantit que votre évaluation produit des données fiables pour des décisions d"achat intelligentes.
L"enregistrement du capteur optique (marques oculaires) et les zones de scellement non imprimées doivent être mathématiquement alignés avec les capacités d"indexation de la machine avant d"imprimer des échantillons d"essai physique.
Les spécifications physiques des tubes, en particulier la composition du matériau et l"épaisseur de la paroi, déterminent si le scellement thermique ou par ultrasons produira des résistances à l"éclatement conformes.
Un essai réussi nécessite de définir des critères objectifs de type go/no-go, notamment les tolérances de précision volumétrique, les mesures d"intégrité du joint et les limites esthétiques de distorsion du sertissage.
La documentation des écarts matériels au cours de l’essai est essentielle pour finaliser la configuration des équipements à l’échelle de la production.
Les rendus numériques 3D sont impeccables sur les écrans d’ordinateur modernes. Ils ignorent complètement les réalités physiques du sertissage, de l’étanchéité et de la mémoire matérielle. Lorsque l’œuvre d’art numérique rencontre une mâchoire de scellement physique, la réalité s’installe rapidement. Les graphistes oublient souvent la déformation des tubes en plastique sous haute pression. Ils placent un texte complexe directement sur les lignes de pliage. Cet écart entre le numérique et le physique ruine les essais avant même qu’ils ne commencent. Nous devons combler cette lacune en imposant des limites techniques strictes aux fichiers d’illustrations créatives avant d’imprimer des échantillons physiques.
Des échantillons de tubes incorrects détruisent régulièrement des essais par ailleurs parfaits. Par exemple, une épaisseur de paroi non conforme aux spécifications se comporte de manière imprévisible en cas de chauffage rapide. Cette incohérence donne l’impression que de haute qualité les machines de remplissage et de scellage de tubes sont fondamentalement défectueuses. Les évaluateurs accusent à tort l’équipement. Le véritable coupable est le matériau non conforme qui absorbe la chaleur de manière inégale. Des décisions d’achat erronées suivent inévitablement ces faux négatifs. Les acheteurs rejettent les machines performantes et choisissent des options inférieures, ignorant qu’ils ont fondé leur décision sur de mauvais échantillons d’intrants.
L’arrêt d’un essai machine draine incroyablement rapidement les budgets des entreprises. Les équipes d’ingénierie technique restent inactives pendant que vous étudiez le problème. Vous devez rapidement commander à nouveau des tubes vides personnalisés auprès de votre fournisseur. Les frais de fabrication précipités et d’expédition le lendemain aggravent la perte financière. De plus, la reprogrammation de l’essai fait dérailler l’ensemble du calendrier du projet. Les essais retardés repoussent les dates de lancement des produits, ce qui coûte aux marques une part de marché précieuse. Une validation préalable à l’essai appropriée élimine complètement ces fuites massives de ressources.
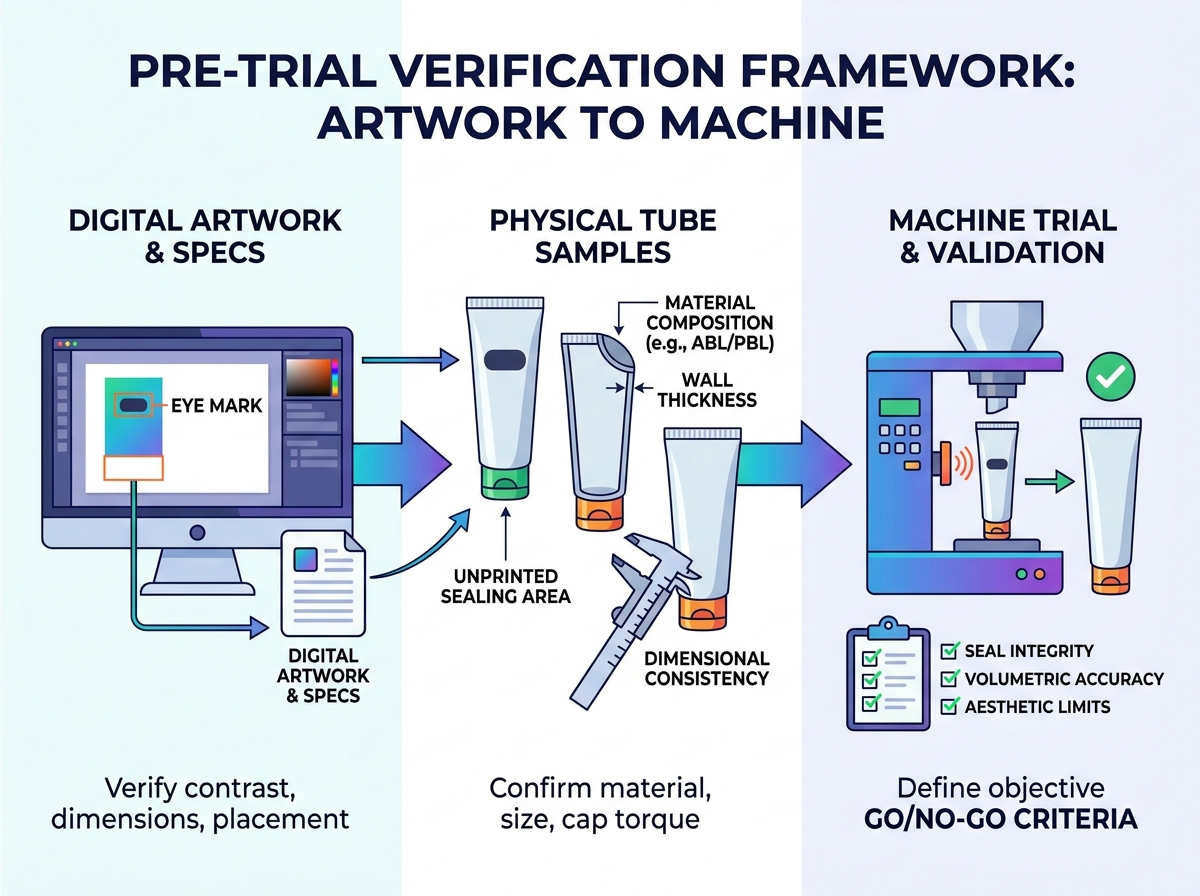
Les capteurs photoélectriques standards nécessitent une précision absolue pour indexer correctement les tubes. Vous devez définir des exigences exactes en matière de contraste dès le début de la phase de conception. Une marque oculaire standard de l’industrie mesure au moins 2 mm de large sur 5 mm de long. Placez-le stratégiquement à la base du tube pour une détection précise du capteur optique. Les encres métalliques hautement réfléchissantes provoquent de graves problèmes de lecture. Ils renvoient la lumière de manière irrégulière, aveuglant les capteurs standards. Utilisez toujours des couleurs mates et sombres comme le noir ou le bleu foncé sur un fond clair. Cela crée le contraste saisissant nécessaire à une indexation automatisée à grande vitesse.
Vous devez établir un espace vide obligatoire à la queue de chaque tube. L'encre située dans la zone de scellement compromet activement la liaison moléculaire. Les pigments chimiques interfèrent avec la fonte du plastique. Cette règle fondamentale s'applique que vous utilisiez des systèmes à air chaud traditionnels ou des équipements avancés de remplissage de tubes à ultrasons . Des zones propres et non imprimées garantissent une intégrité impeccable du joint. Si les graphiques saignent dans la zone d’étanchéité, vous rencontrerez des micro-fuites lors des tests d’éclatement. Demandez toujours à votre imprimante de laisser une zone de dégagement minimale exempte de vernis et d'encre.
La compression du scellement déforme violemment l’œuvre d’art. Gardez toute typographie critique à l’écart de la zone de sertissage. Les logos placés trop près du haut s’étireront et se fissureront de manière incontrôlable. Éléments de conception imprimés en chaîne à haute température et à pression extrême de manière permanente. Définissez des limites dimensionnelles claires dans vos fichiers de lignes de découpe pour éviter toute lisibilité. Une bonne règle de base consiste à conserver les codes-barres, les numéros de lot et les logos à au moins 15 mm de la ligne de scellage finale. Cela protège l’esthétique de la marque pendant la phase de compression violente.
Utilisez du noir uni ou du bleu marine foncé pour la marque oculaire d"enregistrement.
Assurez une zone non imprimée stricte de 15 mm à l’extrémité arrière ouverte.
Évitez les revêtements brillants UV dans la zone de scellement désignée.
Gardez le texte réglementaire bien en dessous de la ligne de sertissage prévue.
Testez un petit tirage numérique avant de commander des lots d’essai complets.
Vous devez présenter la documentation requise pour la composition de votre tube avant l’essai. Identifiez clairement si vous utilisez du PE monocouche, du stratifié barrière en aluminium coextrudé (ABL) ou du stratifié barrière en plastique (PBL). Le type de matériau dicte directement votre choix de technologie d’étanchéité. L"aluminium nécessite strictement un pliage et un sertissage mécaniques. Les structures en stratifié ou en plastique solide nécessitent un soudage thermique ou par ultrasons. Associer le mauvais matériau à la mauvaise mâchoire de scellage garantit un essai raté. Consultez immédiatement la fiche technique du matériau avec votre fournisseur de machines.
Matrice de composition des matériaux et de technologie d’étanchéité
Type de matériau du tube | Technologie d"étanchéité recommandée | Vulnérabilités courantes lors des essais |
|---|---|---|
PE monocouche (Polyéthylène) | Air chaud/scellage thermique | Sujet à l’amincissement des parois si le temps de chauffage est trop long. |
Aluminium (métal) | Pliage et sertissage mécaniques | Fatigue et fissuration du métal en cas de pliage incorrect. |
ABL (stratifié barrière en aluminium) | Haute fréquence ou air chaud | Les bords exposés du film peuvent provoquer des brûlures esthétiques. |
PBL (stratifié barrière en plastique) | Ultrasons ou air chaud | Délaminage si le profil de température augmente. |
La variance dimensionnelle détruit les essais continus. Vérifiez que votre lot d"essai correspond parfaitement aux dimensions exactes de production. Le diamètre et la longueur doivent rester très uniformes sur l"ensemble du lot. Cette cohérence garantit que les pièces dimensionnées, comme les rondelles et les supports, s"adaptent exactement aux tubes. Même une différence de diamètre d"un millimètre provoque le blocage des tubes dans le carrousel d"indexation. Des variations mineures de longueur perturbent les profondeurs de plongée de la buse de remplissage. Exigez toujours un rapport d’inspection dimensionnelle de votre fournisseur avant l’expédition.
Les casquettes exigent une attention particulière lors de la préparation du procès. Confirmez que vos fournisseurs les serrent préalablement selon les normes de production réelles. Des capuchons correctement serrés permettent un calibrage précis de l"équipement. Les bouchons desserrés font tourner le tube sans serrer dans la rondelle pendant l"indexation. Les buses de remplissage reposent sur une base de tube stable pour une profondeur de plongée correcte. Des profondeurs précises empêchent le filage du produit et permettent un soufflage propre à la fin du cycle de remplissage. Validez les tailles des orifices pour qu"elles correspondent à la viscosité du produit testé.
Un échantillon de cinquante tubes ne prouve absolument rien sur l’état de préparation à la production. Cela crée un scénario aseptisé et hautement irréaliste. Vous avez besoin d"un lot statistiquement significatif pour évaluer les performances réelles. L’exécution de 500 à 1 000 tubes vous permet de mesurer l’efficacité globale réelle de l’équipement (OEE). Cette analyse prolongée révèle de véritables problèmes opérationnels au fil du temps, tels qu"une dérive thermique des mâchoires ou des erreurs de synchronisation d"indexation. Il distingue les machines fiables des équipements qui ne fonctionnent bien que lors de brèves rafales fortement supervisées.
Vous devez définir les tests empiriques spécifiques requis après l"essai. Effectuez des tests d"éclatement rigoureux pour mesurer la tolérance de pression interne. Appliquez les protocoles de test d"étanchéité sous vide, en immergeant les tubes scellés dans de l"eau sous pression négative. Exécutez des tests de pelage pour analyser visuellement la force de liaison du polymère. Ces méthodes scientifiques vérifient votre sceau par rapport aux normes strictes de conformité de l’industrie. Les inspections visuelles sont insuffisantes. Fiez-vous entièrement à des tests physiques documentés pour confirmer que la machine a exécuté une soudure moléculaire impeccable.
De nombreuses marques manquent d’équipes d’ingénierie internes dédiées, capables d’auditer des essais complexes. L’utilisation de services de machines d’emballage personnalisées pour les tests d’acceptation en usine (FAT) résout complètement cette vulnérabilité. Ces professionnels fournissent une validation tierce très objective. Ils traduisent les données brutes des essais en informations techniques exploitables. Des techniciens experts repèrent les micro-incohérences que vous pourriez manquer. Ils mettent le fournisseur de machines au défi de manière constructive, en s'assurant que l'équipement répond à toutes les spécifications fonctionnelles avant de signer les documents de réception finale.
Regardez strictement vos critères de réussite prédéfinis. La machine a-t-elle atteint le taux de scellage zéro défaut supérieur à 99,5 % ? A-t-il maintenu la vitesse de sortie cible tout au long du cycle de 1 000 tubes ? Évaluez ces mesures objectivement, sans émotion. Si l’équipement nécessitait des ajustements constants pour maintenir la précision, il ne parvenait pas à atteindre le résultat souhaité. Les données d"essai doivent prouver que la machine fonctionne de manière autonome dans les limites des tolérances requises.
Les essais réalistes impliquent souvent plusieurs SKU d’œuvres d’art. Ils peuvent également inclure différentes tailles de tubes et styles de bouchons. Évaluez le temps exact requis pour ces changements. Notez tout outillage ou outils spéciaux requis par l"opérateur. Une machine rapide perd son avantage si les changements de format prennent quatre heures. Mesurez avec quelle intuitive le logiciel gère les modifications de recettes. Des changements rapides et sans outils signifient une conception d"équipement moderne et hautement évolutive.
Passer de la phase d’essai à l’exécution du contrat nécessite une discipline extrême. Créez une liste de contrôle stricte, étape par étape, pour formaliser la décision.
Vérifiez que tous les journaux de précision volumétrique respectent les tolérances de remplissage requises.
Confirmez que tous les tests d"éclatement et de vide répondent aux normes de l"industrie.
Documentez toute variation matérielle mineure constatée pendant l’exécution.
Assurez-vous que tous les facteurs de risque documentés sont pris en compte dans la feuille de construction.
Obtenez les signatures de votre responsable de l’assurance qualité et du fournisseur de machines.
Le respect de cette liste de contrôle vous garantit d"acheter uniquement des équipements éprouvés pour gérer vos matériaux physiques spécifiques et vos exigences de production.
Une confirmation méticuleuse avant le procès des illustrations et des échantillons physiques protège fondamentalement l’intégrité de votre processus d’évaluation. Sans vérifier les marques oculaires, la composition des matériaux et les tolérances dimensionnelles, vous perdez du temps à résoudre les erreurs d"approvisionnement de base au lieu de tester les limites des machines. Définissez toujours des critères de réussite stricts et objectifs avant le début de l’essai. Nous conseillons aux décideurs d"exiger des approbations de signature sur les épreuves physiques de tubes auprès du fournisseur d"emballage et du vendeur de machines. Planifiez l"essai formel uniquement après avoir confirmé que chaque paramètre physique correspond parfaitement aux exigences en matière de capteurs et d"étanchéité de la machine.
R : La norme industrielle pour une marque d’enregistrement de tube est généralement de 2 mm de large sur 5 mm de long. Un contraste élevé par rapport à la couleur de fond est absolument nécessaire. Ce contraste distinct permet aux capteurs optiques de détecter la marque de manière fiable, garantissant ainsi une indexation et un alignement de rotation précis avant le remplissage et le scellement.
R : Les fissures se produisent en raison de l"interaction entre une forte couverture d"encre, des revêtements brillants UV et la pression physique des mâchoires de scellage. La chaleur intense et la compression mécanique étirent le polymère. Si des encres fragiles reposent directement sur la ligne de scellage, elles se fracturent et s"écaillent instantanément.
R : Pas toujours. Les systèmes à air chaud soufflent de la chaleur externe sur les parois des tubes, ce qui nécessite une gestion thermique minutieuse pour éviter de brûler les encres externes. Les scellants à ultrasons génèrent une friction moléculaire interne pour faire fondre le plastique, gardant l"extérieur relativement frais. Les deux nécessitent des zones de scellement sans encre pour garantir des liaisons moléculaires solides.
R : Vous devez fournir une estimation pragmatique de 1 000 à 2 000 tubes vides par format. Cette quantité fournit suffisamment de matériel pour la configuration mécanique initiale, un étalonnage précis, un cycle de production continu pour tester l"OEE et un tampon d"urgence confortable pour le dépannage inattendu.
