 Français


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-24 origine:Propulsé


Les goulots d"étranglement dans les installations de conditionnement modernes proviennent rarement de la vitesse opérationnelle maximale de l"emballeuse. La véritable contrainte réside souvent dans la fiabilité et la cohérence du système d’alimentation en amont. Les opérateurs sont souvent confrontés à une réalité frustrante. Des modules d"alimentation mal alignés ou mal spécifiés provoquent des micro-arrêts sur toute la chaîne de production. Ils endommagent les produits délicats et gaspillent des films d"emballage coûteux. En fin de compte, ces problèmes détruisent l’efficacité globale de l’équipement (OEE).
Passer d’un chargement manuel à une alimentation entièrement automatisée nécessite une planification minutieuse. Vous ne pouvez pas simplement installer un nouveau convoyeur sur une ligne existante. Vous devez évaluer rigoureusement la physique unique de votre produit, les contraintes spatiales de votre installation et les capacités techniques du fournisseur que vous avez choisi. Dans ce guide, nous explorerons exactement comment spécifier les systèmes d"alimentation en produits. Vous apprendrez à adapter la technologie d"alimentation au type de produit, à évaluer les dimensions techniques et à intégrer avec succès ces systèmes pour obtenir une opération d"emballage hautement prévisible.
L"alimentation automatisée dicte la véritable vitesse opérationnelle et le TRS de votre ligne d"emballage.
La technologie d’alimentation doit être directement adaptée à la fragilité, à la friction et aux variations de taille du produit.
L"intégration d"un système d"alimentation nécessite des spécifications des exigences de l"utilisateur (URS) précises couvrant l"hygiène, l"encombrement et les temps de changement.
Le partenariat avec des intégrateurs expérimentés atténue les risques liés à l"ingénierie personnalisée et garantit des tests d"acceptation en usine (FAT) appropriés.
De nombreux directeurs d"usine se concentrent sur la vitesse maximale de leur équipement d"emballage. Toutefois, des vitesses élevées ne signifient rien si le système d’alimentation ne parvient pas à livrer les produits de manière cohérente. Un mécanisme d"alimentation mal spécifié perturbe l"ensemble de votre opération.
L’alimentation manuelle repose entièrement sur l’endurance et la précision humaines. Les opérateurs ressentent naturellement de la fatigue tout au long d’un quart de travail. Cette fatigue entraîne un espacement irrégulier des produits. Les flux automatiques incompatibles produisent des résultats similaires. Un espacement irrégulier provoque des sacs vides. Il déclenche également des bourrages de produits lorsque des éléments entrent dans la mâchoire de scellage au mauvais moment. Chaque bourrage nécessite qu"un opérateur arrête la machine, élimine le blocage et réinitialise le film. Ces micro-stops s’accumulent rapidement. Ils gaspillent d’énormes quantités de matériaux d’emballage et réduisent considérablement la production quotidienne.
L"automatisation de votre processus d"alimentation fournit une justification financière claire. En abandonnant le chargement manuel, vous pouvez réaffecter la main-d"œuvre à des tâches à plus forte valeur ajoutée. Vous réduisez également la fatigue physique et les risques ergonomiques de votre personnel. Les systèmes automatisés fonctionnent à un rythme prévisible et continu. Ils ne prennent pas de pause et leur débit reste parfaitement stable. Cette prévisibilité génère un retour sur investissement rapide. Les avantages financiers proviennent d’une production accrue, de l’élimination des déchets de films et d’une moindre dépendance au travail manuel.
Vous devez définir à quoi ressemble une intégration réussie avant de contacter les fournisseurs. Un système d’alimentation bien spécifié doit répondre à des critères de performance stricts. Considérez ces objectifs standards :
Temps de disponibilité : le système doit maintenir une disponibilité opérationnelle de 98 % ou plus.
Taux de rejet : Les produits mal alimentés devraient représenter moins de 1 % du volume total.
Débit : le système doit systématiquement atteindre des objectifs spécifiques en matière de parties par minute (PPM) sans augmenter ni affamer l'emballage.
Vous devez sélectionner une technologie d"alimentation en fonction des caractéristiques physiques de votre produit. La friction, la fragilité et l’uniformité des formes dictent le mécanisme idéal. Une inadéquation ici garantit un échec opérationnel.
Les alimentateurs par gravité et par chargeur offrent des solutions robustes et simples. Ils excellent dans la manipulation de produits de forme uniforme, rigides et empilables. Les applications typiques incluent les biscuits, les cartes à collectionner ou les plateaux rigides. Ces alimentateurs utilisent la gravité pour déposer les produits séquentiellement sur le convoyeur d"emballage. Cependant, ils possèdent des limites strictes concernant la fragilité des produits. Les objets délicats peuvent facilement s’écailler ou se fissurer pendant le processus de chute. Les produits à friction élevée peuvent également rester coincés à l"intérieur du canal du magasin.
Les courroies intelligentes utilisent des courroies de distribution à plusieurs étages pour séparer et aligner les produits espacés de manière aléatoire. Ils reçoivent un flux massif d"articles et ajustent doucement leur espacement en fonction de l"espacement de l"emballage. Cette technologie est idéale pour les produits de boulangerie, les barres granola et les articles non uniformes. La manipulation douce évite les dommages, tandis que les réglages dynamiques de la vitesse assurent une synchronisation parfaite.
Les robots Delta représentent la solution premium pour les applications difficiles. Ils fournissent une orientation précise et rapide pour les produits très délicats ou de forme irrégulière. Des systèmes de vision guident les robots. Ils identifient la position, la rotation et la qualité du produit. Le robot prélève ensuite l"article et le place parfaitement sur le convoyeur à volées de l"emballage. Préférez la robotique lors de la manipulation de pâtisseries fragiles, de confiseries collantes ou d"assortiments mixtes.
Les systèmes vibrants fonctionnent mieux pour les petits objets rigides. Le matériel, les bonbons durs et les petites pièces moulées se nourrissent bien dans les bols vibrants. Ces systèmes utilisent des vibrations ciblées pour orienter et singulariser les pièces le long d"une piste. Lors de la spécification des alimentateurs vibrants, vous devez gérer les niveaux de bruit. Vous devez également tenir compte de l’abrasion de la surface. Des vibrations prolongées peuvent érafler les pièces polies ou dégrader les revêtements de sucre des bonbons.
Tableau comparatif des systèmes d"alimentation
Technologie d"alimentation | Types de produits idéaux | Gestion de la fragilité | Vitesse et synchronisation |
|---|---|---|---|
Mangeoires par gravité/magazines | Biscuits, cartes, piles rigides | Mauvais (risque d"écaillage/fissuration) | Modéré (repose sur la chute de gravité) |
Convoyeurs à bande intelligents | Boulangeries, barres, pâtisseries | Excellent (séparation douce) | Élevé (suivi dynamique des servos) |
Pick-and-Place robotisé | Articles irréguliers et très délicats | Premium (levage sans friction) | Très élevé (précision guidée par la vision) |
Bols Vibrants | Quincaillerie, bonbons durs, pilules | Modéré (Risque d’abrasion superficielle) | Élevé (débit continu) |
Une fois que vous avez sélectionné la technologie de base, vous devez évaluer l"intégration technique. Le système d’alimentation ne fonctionne pas de manière isolée. Il doit communiquer parfaitement avec les équipements en aval.
L'emballage moderne nécessite une précision absolue entre le flux amont et l'emballage en aval. Vous avez besoin d'une communication servocommandée entre la ligne d'alimentation et vos machines horizontales d'emballage d'oreillers . S'appuyer sur des variateurs de fréquence (VFD) de base entraîne souvent des plantages de synchronisation. Les servomoteurs fournissent des ajustements instantanés en microsecondes. Si l'alimentation détecte un écart dans le flux de produit, l'emballeuse peut ralentir de manière dynamique. Cela évite les colis vides et assure le bon fonctionnement du système.
Aucun produit ne cuit ou ne se moule parfaitement à chaque fois. Les tolérances dans les dimensions du produit dictent fortement vos spécifications techniques. Une variance élevée nécessite des rails de guidage réglables et une sensibilité accrue du capteur. Si votre produit est occasionnellement légèrement plus large que la normale, des guides rigides provoqueront des bourrages. Les vitesses dynamiques de la bande doivent compenser les variations de longueur pour garantir que le produit soit parfaitement centré dans le tube de film.
Le poids du produit et l’élan d’alimentation affectent directement le suivi du film. Les produits lourds entrant dans l’emballage à grande vitesse peuvent étirer le film d’emballage. Cela modifie la tension. Une mauvaise tension compromet l’intégrité de l’étanchéité au niveau de la mâchoire d’emballage. Votre système d"alimentation doit transférer le produit sur la bande de film en douceur, en respectant la vitesse linéaire exacte du film pour éviter les déchirures ou les froissements.
Même les meilleurs systèmes rencontrent parfois des produits mal alignés ou déformés. Vous devez spécifier des mécanismes de rejet en ligne avant que le produit n"atteigne la mâchoire d"emballage. Rejeter en amont un mauvais produit permet d"économiser du film et d"éviter un arrêt machine. De plus, vous avez besoin de zones tampons. Les tampons servent de zones d’attente. Ils accumulent du produit pendant des retards mineurs en amont, permettant ainsi à l"emballage de fonctionner sans famine.
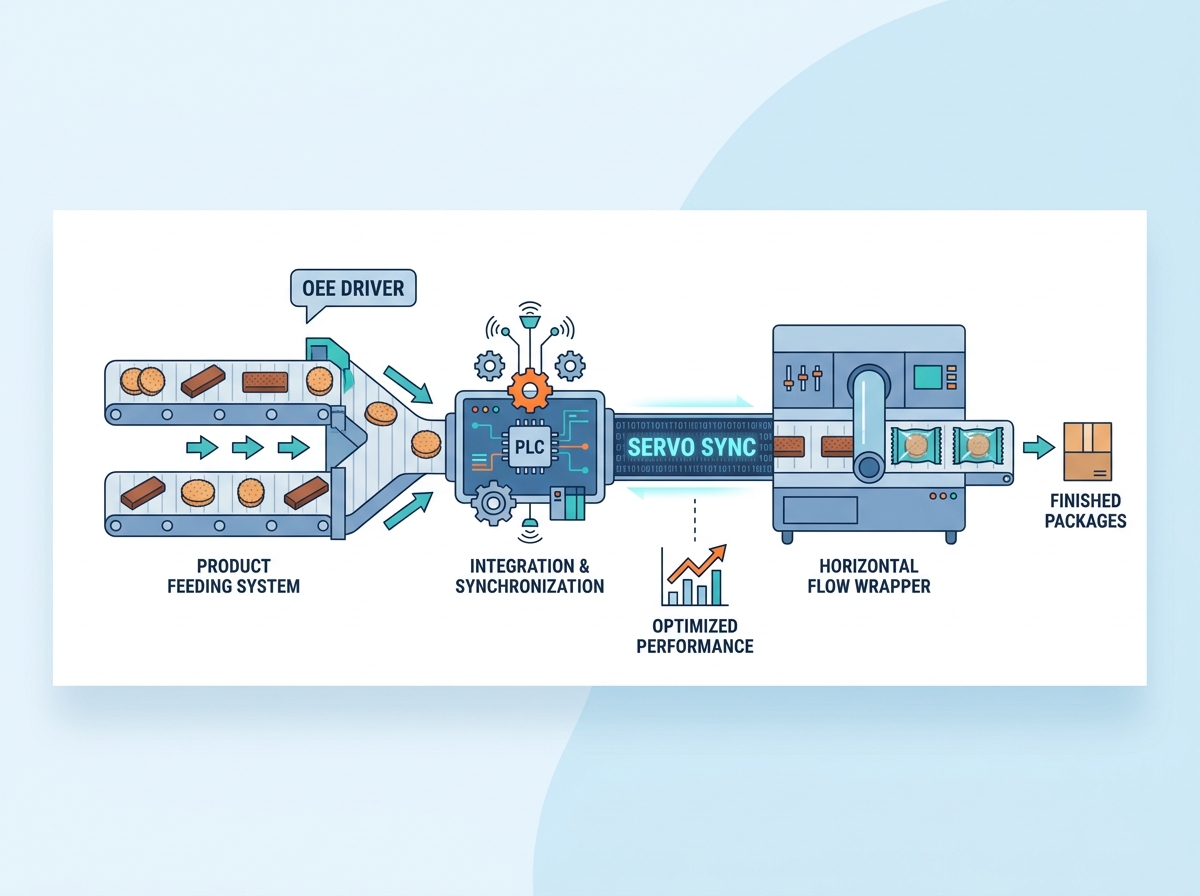
Les conditions physiques des installations déterminent souvent le succès des équipements. Vous devez tenir compte des contraintes des installations, des protocoles de nettoyage et de la préparation des opérateurs lors de la planification de votre intégration. La méconnaissance de ces facteurs entraîne des lancements retardés et des équipes frustrées.
Si vous travaillez dans l’industrie agroalimentaire ou pharmaceutique, l’hygiène n’est pas négociable. Vous devez souligner la nécessité de normes de lavage IP spécifiques. Les systèmes nécessitant un nettoyage agressif nécessitent des indices IP65 ou IP69K pour protéger les composants électroniques internes des jets d"eau à haute pression. Spécifiez le retrait de la courroie sans outil pour encourager un assainissement quotidien approfondi. Assurez-vous que l’ensemble du cadre répond aux normes de conformité FDA ou CE, en éliminant les crevasses où les bactéries pourraient se cacher.
La modernisation des systèmes d'alimentation dans les plans d'étage existants présente un défi physique majeur. De nombreuses installations ne disposent pas de l’espace linéaire requis pour les longues alimentations par courroie intelligente. Abordez tôt cette réalité physique. Vous devrez peut-être spécifier des configurations en forme de L ou des modules de transfert à 90 degrés au lieu des configurations en ligne traditionnelles. L'intégration de ces tours nécessite une ingénierie minutieuse pour maintenir l'orientation du produit lorsqu'il entre dans vos lignes automatiques d'emballage sous flux..
Les installations à forte mixité gèrent quotidiennement plusieurs SKU de produits. Les longs temps de changement nuisent à la productivité. Insistez sur l’importance des principes d’échange de matrices en une seule minute (SMED). Spécifiez les réglages des servos en fonction des recettes. Lorsqu"un opérateur sélectionne un nouveau produit sur l"écran, les rails de guidage et les vitesses de la bande doivent s"ajuster automatiquement. Exigez des pièces de changement à code couleur et sans outil. Cela permet aux opérateurs de changer de poussoirs ou de guides en quelques minutes sans chercher de clés.
Une automatisation complexe introduit des risques d’adoption. Les interfaces homme-machine (IHM) hautement sophistiquées sèment la confusion chez le personnel non formé. Discutez du risque de contrôles trop complexes avec votre fournisseur. Exigez une formation des opérateurs standardisée et intuitive. Des défauts mineurs, comme un capteur légèrement mal aligné, peuvent dégénérer en temps d"arrêt majeur si les opérateurs ne comprennent pas les étapes de dépannage.
L"achat de machines autonomes auprès de différents fournisseurs crée souvent des cauchemars d"intégration. Adopter une approche systématique des achats protège votre investissement.
Un projet réussi commence par une spécification complète des besoins des utilisateurs. Ne laissez pas les vendeurs deviner vos besoins. Fournissez un cadre clair documentant vos attentes.
États du produit : détaillez les dimensions minimales, maximales et moyennes de vos produits, y compris le poids et la fragilité.
Conditions environnementales : indiquez les exigences en matière de température, d'humidité et de lavage de votre installation.
Attentes en matière de performances : indiquez clairement votre PPM cible, les taux de rejet acceptables et les pourcentages de disponibilité requis.
L’assemblage d’un convoyeur d’alimentation du fournisseur A et d’une flow wrapper du fournisseur B présente un risque énorme. Lorsque le système ne parvient pas à se synchroniser, les deux fournisseurs se rejettent la faute. Utiliser des services complets de lignes d’emballage personnalisées est souvent plus sûr. Travailler avec un seul intégrateur garantit une responsabilité unique. L'intégrateur assume l'entière responsabilité de garantir que les capteurs en amont communiquent parfaitement avec les mâchoires de scellage en aval.
N’approuvez jamais l’expédition avant d’avoir effectué un test d’acceptation en usine (FAT) rigoureux. Insistez pour tester le système d"alimentation et l"emballage ensemble comme une ligne unifiée.
Erreur courante : de nombreux acheteurs envoient des échantillons de produits « idéaux » ou artificiels pour le FAT. Il s'agit d'une erreur critique. Vous devez tester en utilisant des produits réels de qualité production et la structure spécifique de votre film. Les variations réelles de la forme du produit et de l’étirement du film mettront en évidence les défauts de conception. L'identification de ces défauts chez le fournisseur permet d'économiser des milliers de dollars par rapport à leur découverte lors de l'installation.
La spécification de l"alimentation en produits pour une ligne de conditionnement est fondamentalement un exercice de gestion des risques et de physique, et pas seulement un achat de machines standard. Le rendement de votre emballage dépend entièrement de la cohérence des produits qui y entrent. En adaptant la méthode de manutention mécanique aux caractéristiques physiques uniques de votre produit, vous éliminez la cause première des bourrages et des micro-arrêts.
Nous conseillons aux acheteurs de donner la priorité aux fournisseurs qui démontrent un plan d"intégration clair et éprouvé. Recherchez des partenaires totalement transparents quant aux limitations physiques liées à la manipulation de vos articles spécifiques. Si un fournisseur prétend que sa bande standard peut traiter des produits variables et hautement collants sans modification, considérez cela comme un signal d"alarme.
Comme prochaine étape cruciale, vérifiez vos vitesses de chargement manuel actuelles. Surveillez vos mesures de déchets existantes sur une période de travail complète. Définissez votre référence PPM requise, votre empreinte maximale autorisée et vos besoins en matière d"assainissement. Armé de ces données, vous pouvez approcher les fournisseurs en toute confiance et sécuriser un système d’alimentation automatisé qui améliore réellement vos performances opérationnelles.
R : Concentrez-vous sur la cohérence du produit en termes de forme et de poids. Évaluez le frottement de la surface : les produits collants se comportent très différemment des produits secs. Évaluez également la fragilité. Une grande variation de taille ou une extrême délicatesse nécessitent des technologies de détection et de manipulation avancées, souvent plus coûteuses, comme la robotique.
R : Vous pouvez raisonnablement vous attendre à un retour sur investissement dans un délai de 12 à 24 mois. Ce délai rapide s"explique principalement par le remplacement du travail manuel (souvent deux à trois opérateurs par équipe) tout en réduisant considérablement les déchets de films et en augmentant le débit quotidien global.
R : Oui, la mise à niveau est possible, mais elle nécessite la compatibilité du système de contrôle. Vous avez généralement besoin de servomoteurs et d"automates mis à jour. La mise à niveau simultanée de l"alimentateur et de l"emballage via des services de ligne d"emballage personnalisés s"avère souvent plus rentable que de relier des systèmes logiciels propriétaires obsolètes.
R : Les produits collants nécessitent une manipulation spécialisée. Vous devez spécifier des matériaux de courroie spécifiques comme le polyuréthane ou les surfaces alvéolées pour minimiser la zone de contact. De plus, vous aurez besoin de mécanismes de grattoir actifs et de contrôles environnementaux stricts en matière de température et d’humidité pour éviter les blocages chroniques.
