 Français


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-17 origine:Propulsé


L’achat d’équipements d’emballage secondaire stagne souvent au cours de la phase de spécification initiale. Une grave inadéquation entre les hypothèses de conception de vos emballages et les capacités réelles de la machine entraîne régulièrement des devis inexacts, des retards dans les délais et une efficacité globale compromise de l"équipement. Les fichiers CAO numériques à eux seuls ne reflètent tout simplement pas le comportement réel des matériaux dans un atelier de production au rythme rapide. Pour spécifier avec précision les outils personnalisés, vérifier les temps de changement automatisés et garantir des vitesses de production soutenues, les fournisseurs d"équipements exigent des preuves physiques spécifiques. Cet article fournit une liste de contrôle claire et alignée sur l"ingénierie détaillant les lignes de découpe numériques exactes, les flans de carton plat et les échantillons de produits entièrement remplis dont vous avez besoin. Vous découvrirez comment évaluer correctement ces éléments et concevoir une solution d’emballage hautement fiable. La maîtrise de ce processus de transfert vous aide à lancer des lignes plus rapidement, à rationaliser les efforts d"ingénierie et à éviter les refontes frustrantes après l"installation. En fin de compte, cette approche proactive comble le fossé entre les concepts théoriques d’emballage et le succès pratique de la fabrication.
Les lignes de découpe numériques établissent les dimensions de base, mais les échantillons physiques révèlent des comportements de matériaux critiques tels que la mémoire des lignes d"entaille et la porosité de la carte.
L"acquisition d"une encartonneuse automatique nécessite de fournir des centaines d"échantillons de qualité production pour les tests d"acceptation en usine (FAT).
De petites variations dans l’épaisseur du carton ou dans les coutures collées peuvent dicter si un mécanisme de chargement vertical ou horizontal est requis.
Les soumissions d"échantillons précises évitent un réoutillage coûteux après l"installation et protègent l"OEE de la ligne à long terme.
Les équipes d’ingénierie supposent souvent que les spécifications numériques fournissent tout ce dont un fournisseur a besoin. Cependant, s’appuyer uniquement sur des mesures théoriques présente d’énormes risques de production. Les lignes de découpe numériques aux formats CAO ou PDF communiquent efficacement les dimensions de base telles que la longueur, la largeur et la profondeur. Ils décrivent clairement la disposition géométrique du flan. Pourtant, ils ne parviennent absolument pas à communiquer les attributs physiques critiques. Un fichier numérique ne peut pas démontrer la direction du grain du carton. Il ne peut pas révéler la rigidité inhérente du matériau. Il masque également les propriétés de surface telles que la friction du revêtement.
Pour comprendre pourquoi les échantillons physiques sont importants, vous devez comprendre les principes fondamentaux des encartonneuses . L’équipement s’appuie sur des interactions physiques précises pour fonctionner sans problème à des vitesses élevées. Par exemple, les ventouses à vide engagent physiquement la surface du carton. Ces gobelets extraient des flans plats d'un magasin et les érigent en formes tridimensionnelles. Si la surface du carton présente une porosité élevée, les ventouses standard perdront la pression du vide. La machine laisse tomber des flans à plusieurs reprises, provoquant de graves temps d'arrêt. Les ingénieurs doivent tester physiquement la carte pour sélectionner la taille de pompe à vide et le matériau de la coupelle appropriés.
Les mécanismes de repli sont confrontés à des contraintes physiques similaires. Que votre conception utilise de simples rabats rentrants, des fermetures à colle thermofusible ou des fonds complexes à verrouillage automatique, la machine doit surmonter la résistance inhérente des matériaux. Nous appelons cela la mémoire de ligne de score. Si un carton résiste trop agressivement au pliage, il agit comme un ressort. Le mécanisme de repli peut avoir du mal à fermer le rabat en toute sécurité. Des échantillons physiques permettent aux ingénieurs de mesurer cette résistance et d"ajuster les bras robotiques ou les rails de guidage en conséquence.
D"un point de vue technique, les constructeurs de machines conçoivent des magasins d"alimentation en fonction de l"empilabilité physique réelle. Les dimensions théoriques supposent que chaque carton est parfaitement plat. Les emballages réels présentent presque toujours de légères courbures, déformations ou coutures de colle inégales. Lorsque des centaines de flans déformés s’empilent étroitement, leur comportement est imprévisible. Ils pourraient se coincer contre les parois du magasin ou s"introduire deux fois dans la machine. L"évaluation des échantillons physiques garantit que les constructeurs conçoivent des angles de magasin personnalisés, des modules de vibration et des clips de retenue adaptés exactement à votre matériau.
Erreur courante : s'appuyer sur un fichier CAO obsolète pendant que l'équipe d'approvisionnement change silencieusement de fournisseur de carton. Même si les dimensions restent identiques, le carton d'un nouveau fournisseur peut posséder une rigidité ou une direction de grain différente, provoquant instantanément des bourrages de machine.
Les fournisseurs ne peuvent pas concevoir une ligne de production de plusieurs millions de dollars basée sur une poignée de boîtes génériques. Ils nécessitent une progression très spécifique de preuves physiques. Fournir le volume et le type d"échantillons corrects à chaque phase du projet détermine le succès ultime de votre investissement en machines.
Vous devez clairement distinguer les échantillons prototypes des véritables échantillons de production. Les concepteurs d’emballages découpent souvent des prototypes sur une table de traceur à plat. Les traceurs utilisent des couteaux oscillants et des molettes. Ce processus écrase doucement les fibres du papier. Cela crée une ligne de score très lâche et facile à plier.
À l’inverse, les presses de découpe commerciales découpent de véritables échantillons de production à des vitesses élevées. Les règles en acier frappent avec force la planche, créant des lignes de score beaucoup plus rigides et très résistantes. Si vous soumettez des prototypes découpés au traceur pour l"étalonnage de la machine, l"équipement tombera en panne lorsqu"il rencontrera les boîtes de production plus rigides. Fournissez toujours des échantillons commerciaux découpés pour les évaluations techniques finales.
L'acquisition d'une encartonneuse automatique se déroule en phases distinctes. Chaque phase nécessite un volume différent de matériaux physiques.
Phase de devis initiale : lors des premières discussions, les fournisseurs ont besoin de 20 à 50 flans plats. Ils nécessitent également 5 à 10 échantillons de produits primaires. Ce petit lot aide les ingénieurs à déterminer l’empreinte de base de la machine. Cela leur permet de choisir le style de magazine optimal et de proposer l’approche de chargement la plus efficace.
Phase d'ingénierie et FAT : Une fois que vous avez signé le bon de commande, les exigences augmentent considérablement. Pour un test d'acceptation en usine (FAT), les fournisseurs ont besoin de plus de 1 000 à 5 000 ébauches de qualité production en continu. Ce volume permet aux ingénieurs de faire fonctionner la machine à pleine vitesse opérationnelle pendant 15 à 30 minutes. Les cycles prolongés exposent les taux de bourrage cachés, révèlent les microfrictions et prouvent les capacités OEE soutenues.
Les cartons ne voyagent pas vides. Les fournisseurs ont besoin de toute urgence que le produit primaire soit mis dans la boîte. Cela inclut les blisters, les bouteilles en verre ou les pochettes flexibles. Les ingénieurs doivent tenir compte des principales variations de tolérance des produits. Une bouteille en verre peut avoir une tolérance légèrement plus large qu’une pièce métallique usinée avec précision. Le mécanisme de chargement doit s"adapter à ces changements subtils sans écraser le produit.
De plus, vous devez fournir tous les inserts secondaires. Si votre emballage pharmaceutique nécessite une notice d"information pliée, la machine doit pousser physiquement simultanément le flacon et la notice dans le carton. Les exigences de jeu interne changent radicalement lorsque vous ajoutez des inserts. En fournissant une charge utile complète et entièrement remplie, les ingénieurs conçoivent des godets de chargement personnalisés parfaitement adaptés à votre cargaison spécifique.
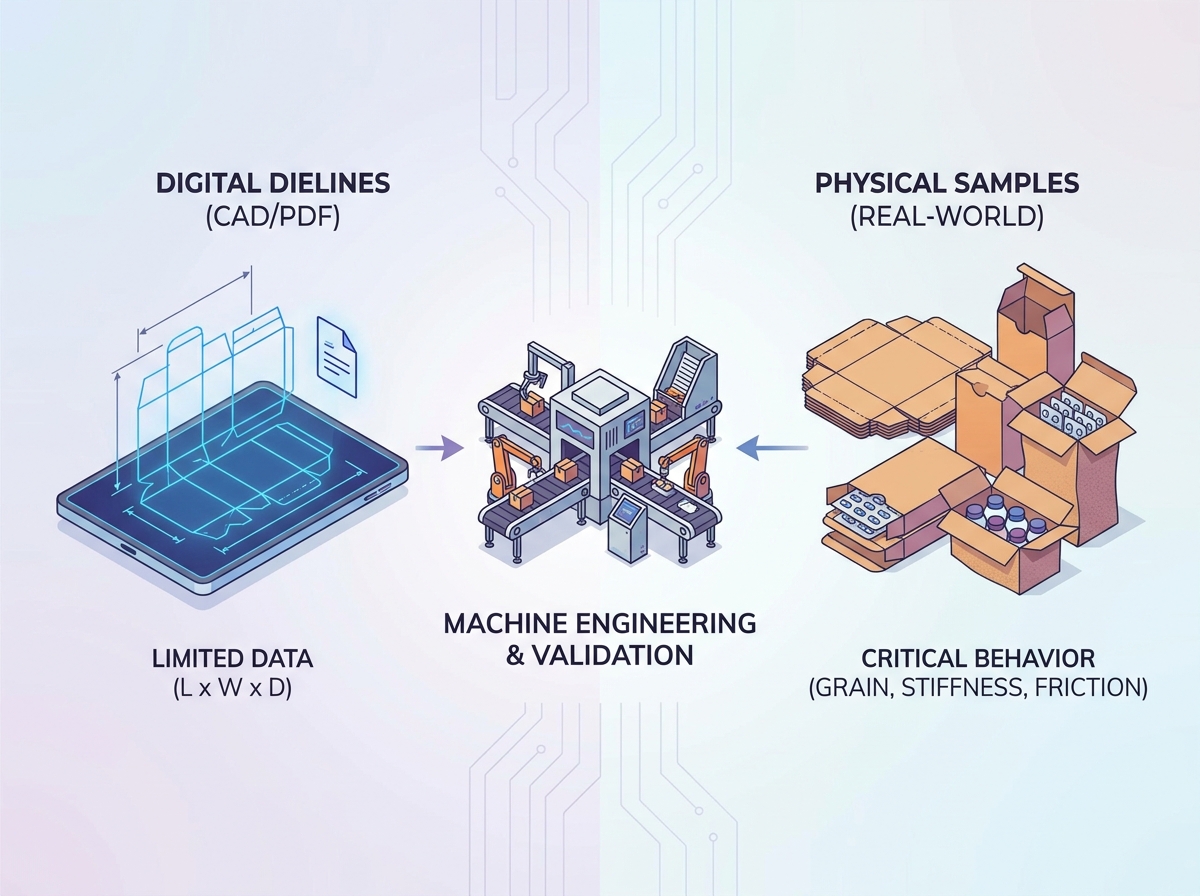
Les caractéristiques physiques de vos échantillons dictent directement l’architecture fondamentale de la machinerie. Les constructeurs de machines ne se contentent pas de sortir des modèles standards d’une étagère. Ils configurent toute la logique d’alimentation, de montage et de chargement en fonction du comportement de vos matériaux spécifiques.
La décision la plus critique concerne le choix de l’orientation du chargement. Les caractéristiques des échantillons déterminent entièrement ce choix.
Chargeurs horizontaux : ces systèmes poussent les produits latéralement dans le carton. Ils fonctionnent mieux pour les produits très stables. Les exemples incluent les lignes d’intégration blister-carton, les grands plateaux de produits surgelés ou les bouteilles en plastique rigide. Si votre produit peut résister à une poussée horizontale sans basculer ou se coincer contre le rabat du carton, les ingénieurs recommanderont généralement cette configuration à grande vitesse.
Chargeurs verticaux : ces systèmes déposent les produits vers le bas dans des cartons dressés par gravité. Ils deviennent strictement nécessaires pour les produits en vrac comme les bonbons emballés ou les vis de quincaillerie. Le chargement vertical protège également les articles très fragiles et s'adapte aux kits multi-composants où plusieurs pièces détachées doivent tomber séquentiellement dans la même boîte.
Les secteurs hautement réglementés nécessitent une évaluation d’échantillons encore plus rigoureuse. Dans l’industrie pharmaceutique, les normes de bonnes pratiques de fabrication (BPF) dominent la conception des équipements. Les échantillons doivent démontrer un jeu interne adéquat. Les mécanismes automatisés de pliage et d’insertion des dépliants nécessitent un espacement dimensionnel exact pour fonctionner sans problème.
De plus, la conformité moderne exige un codage de suivi et de traçabilité robuste. Qu"ils utilisent des systèmes de gaufrage mécanique ou de jet d"encre laser, les ingénieurs doivent tester la manière dont le carton absorbe l"encre ou réagit à la pression. Les systèmes de rejet de vision ont également besoin d’échantillons physiques pour établir les paramètres de base de la caméra. Les caméras doivent faire la différence entre un code-barres correctement imprimé et une anomalie tachée. Vous devez fournir divers échantillons couvrant ces cas extrêmes.
Les installations de production modernes gèrent rarement indéfiniment une seule taille de produit. L"évaluation d"échantillons physiques sur plusieurs SKU différents permet aux ingénieurs de concevoir des outils à changement rapide. En comparant physiquement votre plus petit carton à votre plus grand, les constructeurs peuvent intégrer une automatisation basée sur les recettes. Les servomoteurs peuvent ajuster automatiquement les rails de guidage et les largeurs des magasins en fonction des recettes enregistrées, réduisant ainsi considérablement les temps de changement manuel entre les cycles.
Bonne pratique : envoyez toujours les tailles de carton maximales et minimales absolues que vous avez l'intention d'utiliser, même si les tailles extrêmes concernent de futurs lancements de produits. L'établissement dès le départ de la gamme mécanique évite des rénovations coûteuses sur le marché secondaire.
Ne pas fournir d’échantillons physiques précis crée une cascade de pannes coûteuses. Lorsque les matériaux de production réels s’écartent des échantillons techniques initiaux, l’impact financier s’étend bien au-delà de simples retards.
Tenez compte de l’impact de l’épaisseur du matériau, également connu sous le nom d’épaisseur de planche. Si vos cartons de production finaux arrivent avec seulement 2 millimètres d"épaisseur par rapport aux lignes de découpe numériques initiales fournies, le désastre survient. Les vols personnalisés, les godets de maintien et les rails de guidage usinés avec précision deviendront soudainement trop étroits. Les cartons se coincent instantanément. Le fournisseur doit retirer ces composants métalliques, les réusiner dans une installation CNC et les réinstaller. Cette refonte des outils entraîne des retards massifs et gonfle considérablement les budgets des projets.
Des frottements inattendus des matériaux obligent souvent les exploitants d"usines à réduire la vitesse des machines. Supposons que votre équipe marketing décide d"ajouter un revêtement UV brillant au carton juste avant le lancement. Ils n’en informent pas l’équipe d’ingénierie. Le revêtement brillant crée une immense électricité statique et une friction à l"intérieur du magasin d"alimentation. L"équipement automatique ne parvient pas à séparer les flans assez rapidement.
Pour éviter un bourrage constant, les opérateurs doivent baisser le rythme et faire fonctionner la machine à 60 cartons par minute au lieu des 100 visés. Cette réduction drastique de la vitesse détruit le retour sur investissement projeté et goulot d"étranglement toute la chaîne de production en amont.
Pour éviter ces échecs, les équipes interfonctionnelles doivent établir un jalon strict de « spécification gelée ». Une fois que le constructeur de machines reçoit et valide les échantillons physiques, la spécification se verrouille. Tout changement ultérieur concernant le fournisseur de cartons, la qualité du carton ou la géométrie de la filière nécessite une réévaluation formelle. Le constructeur de machines doit tester de nouveaux échantillons physiques pour confirmer que l"équipement peut toujours gérer les variations.
Tableau : Risques de mise en œuvre et stratégies d"atténuation
Facteur de risque | Impact opérationnel potentiel | Stratégie d"atténuation requise |
|---|---|---|
Pied à coulisse inexact | Les cartons se coincent dans des seaux et des vols personnalisés. | Fournissez des flans découpés commerciaux correspondant exactement aux spécifications de production finale. |
Friction de surface inattendue | Les ventouses laissent tomber des blancs ; les magazines ne parviennent pas à alimenter. | Testez tous les revêtements finaux (UV, aqueux) pendant les premières phases FAT. |
Charge utile principale variable | Les poussoirs de chargement écrasent les produits ou déchirent les rabats des cartons. | Soumettez des échantillons entièrement remplis, y compris tous les extrêmes de tolérance du produit. |
Coutures collées incohérentes | Instabilité d"empilement ; les cartons déformés sont introduits deux fois dans la machine. | Établissez des accords d’assurance qualité stricts avec le transformateur de boîtes pliantes. |
Un dossier d’approvisionnement bien préparé accélère considérablement le calendrier d’ingénierie. Cela élimine les incertitudes et permet aux fournisseurs de fournir des devis très précis et contraignants. Lors de l'évaluation des encartonneuses , vous devez considérer vos échantillons physiques comme la base de votre contrat.
Compilez les documents suivants avant d’engager des constructeurs d’équipements. Le fait de considérer cette liste de contrôle comme obligatoire évite des délais de communication interminables.
Découpes vectorielles finalisées : soumettez des fichiers DXF ou PDF propres. Assurez-vous qu'ils spécifient clairement les types de plis exacts, que vous utilisiez un repli droit, un repli inversé ou des fonds complexes à verrouillage en cas de collision.
Spécifications des matériaux : Fournissez une documentation détaillant l'épaisseur du panneau (épaisseur), le type de matériau du panneau (par exemple, SBS, CCNB), la direction inhérente du grain et tous les revêtements de surface appliqués.
Flans plats de qualité production : Fournissez des flans dépliés et non collés directement à partir de la presse de découpe commerciale. Fournissez les quantités exactes demandées pour les étapes de devis initiales et finales de FAT.
Échantillons de produits primaires entièrement remplis : livrez les articles réels qui entrent à l'intérieur. Assurez-vous qu’ils sont pesés avec précision et reflètent les tolérances dimensionnelles réelles. Incluez tous les composants secondaires comme les dépliants ou les inserts en plastique.
Vous devez tenir les fournisseurs responsables de leurs performances. Exigez-leur de fournir une preuve de concept vidéo pendant les premières phases d’ingénierie. Cette vidéo doit montrer clairement vos échantillons physiques spécifiques passant par le magasin et le mécanisme de montage proposés.
De plus, exigez une garantie mécanique basée strictement sur les échantillons physiques testés. Le contrat doit indiquer que la machine atteindra un débit spécifique en utilisant les matériaux exacts fournis. L"établissement de cette responsabilité de base garantit la confiance avant d"émettre un bon de commande final.
Obtenir une automatisation fiable de l’emballage nécessite bien plus que l’échange de fichiers numériques. Bien que les équipements modernes reposent sur des châssis standardisés, l’outillage interfacé avec votre produit reste un atout hautement personnalisé. La précision fonctionnelle et la fiabilité à long terme de la machine sont directement proportionnelles à la précision des échantillons physiques que vous fournissez lors de la phase d"évaluation.
En comprenant les comportements des matériaux tels que la résistance aux rayures et le frottement de surface, vous permettez aux ingénieurs de concevoir des systèmes robustes et sans bourrage. Donner la priorité aux échantillons de qualité commerciale par rapport aux prototypes découpés au traceur protège votre investissement en capital et sécurise vos vitesses de production projetées. Votre prochaine étape immédiate est claire. Consultez directement vos ingénieurs d’emballage et vos convertisseurs de matériaux. Finalisez toutes les qualités de panneaux, revêtements et tolérances dimensionnelles avant de lancer le processus d"appel d"offres avec les fournisseurs d"équipement. Cela garantit un transfert d’ingénierie en douceur et une installation très réussie.
R : Le volume exact varie en fonction de la vitesse de la machine, mais les fournisseurs exigent généralement suffisamment d"échantillons pour une analyse continue de 15 à 30 minutes. Pour les équipements standard, cela signifie souvent fournir entre 2 000 et plus de 5 000 pièces pour exposer avec précision les taux de bourrage et vérifier une fiabilité durable.
R : Oui, ils peuvent gérer plusieurs lignes de découpe grâce à des outils réglables et à un logiciel de gestion de recettes. Cependant, vous devez soumettre toutes les lignes de découpe et échantillons physiques uniques au cours de la phase d"ingénierie initiale pour calculer correctement la plage mécanique minimale et maximale.
R : La direction du grain affecte fortement la rigidité structurelle du carton et la façon dont il se courbe lorsqu"il est empilé à l"intérieur du magasin de la machine. Cette courbure a un impact direct sur la fiabilité et la précision du mécanisme de transfert rotatif ou alternatif qui tente d"extraire le flan.
R : Les variations de pression d"entaillage, d"application de colle ou d"épaisseur de planche d"un nouveau fournisseur peuvent instantanément provoquer un bourrage. La requalification des échantillons du nouveau fournisseur sur la machine existante est fortement recommandée pour ajuster les rails de guidage et les réglages du vide.
