 Français


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-27 origine:Propulsé


La mise à niveau ou l’installation de nouveaux équipements de production comporte des risques inhérents. On pourrait penser que les pannes de machines sont à l’origine de la plupart des retards de mise en service, mais c’est rarement le cas. La cause la plus fréquente de retard de mise en service réside dans les incompatibilités imprévues entre les conteneurs, les fermetures et les équipements. Supposer que les bouteilles et les bouchons standards fonctionnent parfaitement sur des machines standards est une surveillance opérationnelle coûteuse. De légères variations de résine, de pas de filetage ou de rigidité de la bouteille ont un impact considérable sur l'efficacité de la ligne au fil du temps. Avant de finaliser l'achat de lignes de remplissage de liquides , les directeurs d'usine et les ingénieurs doivent exécuter des contrôles rigoureux de compatibilité des conteneurs. Ils devraient également imposer des tolérances de performances spécifiques lors de l’évaluation des fournisseurs. Dans ce guide, vous apprendrez comment aligner efficacement les géométries du col avec les jeux des soupapes. Nous verrons comment spécifier des contrôles de couple appropriés pour éviter les fuites. Enfin, vous découvrirez comment structurer des tests de validation fournisseurs infaillibles avant de signer tout bon de commande.
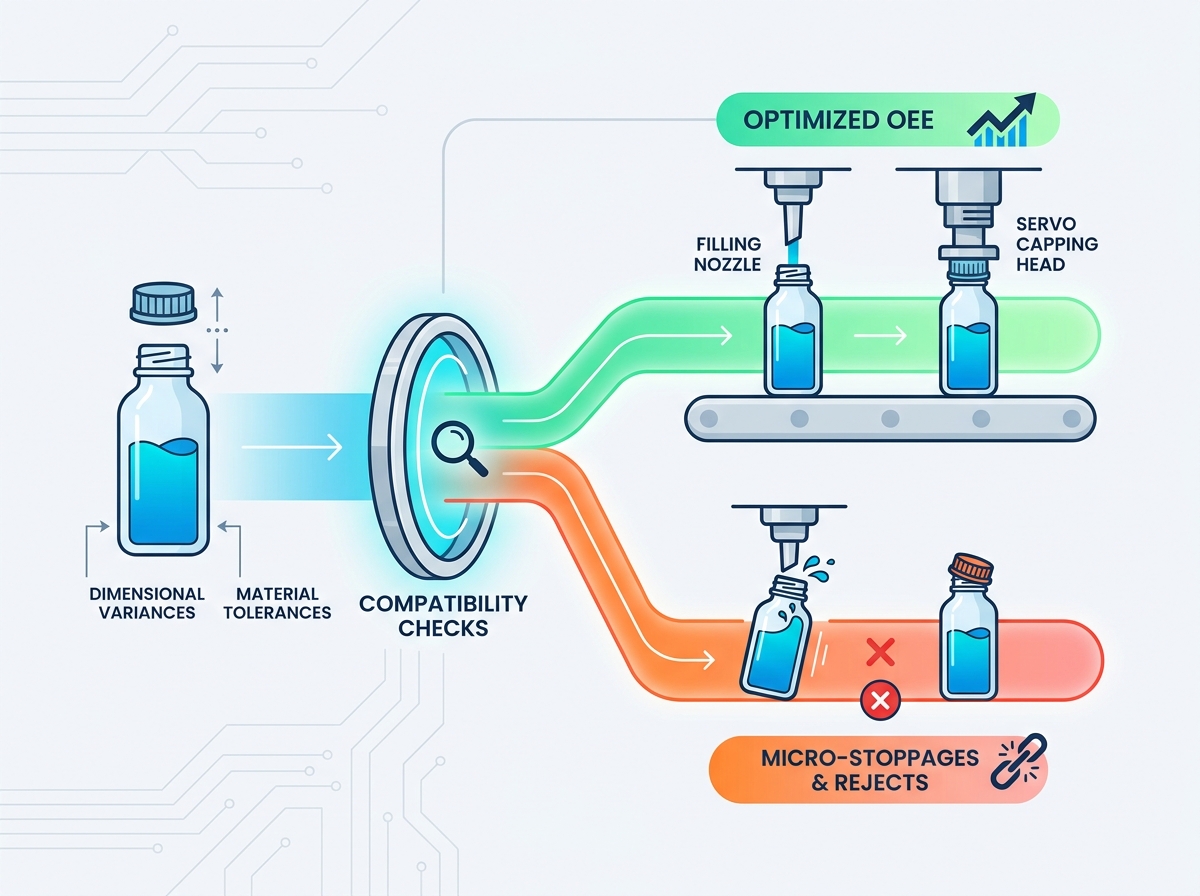
Des variations dimensionnelles mineures dans les bouteilles et les bouchons dégradent directement l"efficacité globale de l"équipement (OEE) en raison de micro-arrêts et de filetages croisés.
Les caractéristiques du liquide (mousse, viscosité) doivent dicter la relation entre la géométrie du goulot de la bouteille et le choix de la vanne de remplissage.
Le contrôle précis du couple n’est pas négociable ; l"intégration d"une machine de capsulage de bouteilles servo atténue les risques associés au frottement variable du filetage du bouchon.
Le fait d"exiger des tests de compatibilité structurés via des services de ligne de remplissage personnalisés avant la signature du bon de commande garantit la responsabilité et valide les limites de débit réelles.
L’incompatibilité des emballages a un impact direct sur les résultats. Les bouteilles et bouchons non vérifiés entraînent des taux de rebut élevés. Ils provoquent également des fuites de produits pendant le transport. Ces problèmes compromettent l’intégrité du sceau et ruinent la réputation de la marque. Vous ne pouvez pas simplement faire confiance aux spécifications génériques des composants. Même les lots d’emballages standards présentent des différences microscopiques entre les cavités du moule. Ces différences créent des bourrages et un désalignement sur les convoyeurs à grande vitesse. Vous êtes confronté à des temps d"arrêt excessifs lorsque les opérateurs doivent constamment nettoyer les bouchons à filetage croisé ou les bouteilles écrasées. Au fil du temps, ces brèves interruptions détruisent vos quotas de production quotidiens.
Une spécification d"équipement réussie nécessite des mesures claires et mesurables. Vous devez atteindre votre objectif de conteneurs par minute (CPM) de manière cohérente. Simultanément, vous devez maintenir un taux de rejet inférieur à la référence acceptée par l’industrie. Cette référence est généralement inférieure à 0,5 pour cent. Atteindre ces objectifs nécessite une manipulation précise. Chaque récipient doit passer sans hésitation par la remplisseuse, la boucheuse et l"étiqueteuse. Si une machine nécessite un recalibrage manuel fréquent pour atteindre ces chiffres, la spécification a échoué.
L’évaluation statique de composants uniques constitue un risque énorme en matière d’évolutivité. Vous pouvez tester une bouteille sous une buse de remplissage fixe et la juger acceptable. Cependant, cela ignore le comportement dynamique continu. Les machines automatisées fonctionnent sous vibration continue. Ils subissent une contre-pression de ligne et des changements thermiques. Une bouteille peut rester stable sur un bureau mais vaciller sur un convoyeur en mouvement. Vous devez observer le comportement des conteneurs dans les conditions réelles de la ligne. Ignorer ces interactions dynamiques conduit à des échecs d’évolutivité catastrophiques pendant les cycles de production complets.
Le rapport critique entre le diamètre intérieur du goulot de la bouteille et le diamètre extérieur de la buse de remplissage détermine le succès du remplissage. Des espaces restreints limitent le déplacement de l’air. Lorsque du liquide pénètre dans la bouteille, l’air déplacé a besoin d’une voie d’évacuation dégagée. Si la buse occupe trop de place, l’air qui s’échappe repousse le liquide vers le col. Cela provoque un retour de flamme et une formation de mousse excessive. Vous devez prévoir un espace de ventilation adéquat autour de la buse. Cet espacement garantit un remplissage fluide et rapide sans éclaboussures inutiles.
Différents matériaux réagissent uniquement à la température et à la pression. Vous devez évaluer la façon dont le PET, le PEHD ou le verre réagit au liquide rempli. Les applications de remplissage à chaud nécessitent souvent un emballage dans des bouteilles PET légères. Le plastique se dilate lors du remplissage à chaud et se contracte lors du refroidissement. Cette contraction crée une déformation vers l"intérieur. Les bouteilles en verre supportent bien la chaleur mais restent vulnérables aux chocs thermiques. Vous devez faire correspondre le matériau du récipient au profil de densité et de température de votre produit. Cela évite les défaillances structurelles sur la chaîne de production.
Les liquides à haute viscosité imposent des types de vannes spécifiques. Les matières en suspension influencent également fortement le choix de votre vanne. Les liquides fins comme l’eau fonctionnent parfaitement avec les vannes gravitaires ou débitmétriques. Les sauces ou crèmes épaisses nécessitent des valves à piston robustes. Vous devez soigneusement associer ces valves à la forme de la bouteille que vous avez choisie. Un pot à large ouverture accepte facilement une grande buse à piston. Une bouteille à col étroit nécessite un embout de plongée pour éviter tout pontage à l"ouverture. Un bon alignement empêche les gouttes entre les cycles.
Tableau 1 : Sélection des vannes et compatibilité des conteneurs
Type de liquide | Type de vanne idéal | Exigence de conteneur | Facteur de risque commun |
|---|---|---|---|
Faible viscosité (eau, spiritueux) | Gravité/Débitmètre | Col étroit ou large standard | Éclaboussures et retour de flamme |
Viscosité moyenne (sirops, huiles) | Pompe à pistons/engrenages | Ouverture modérée du cou | Cordage ou gouttes |
Haute viscosité/particules (sauces) | Gros piston | Bocaux à large ouverture | Pontage à l"ouverture de la bouteille |
Les calottes semblent identiques à l’œil nu, mais leur anatomie interne varie énormément. Vous devez analyser les débuts de filetage, les angles de pas et la rigidité de la jupe du capuchon. Reconnaître ces détails est crucial pour le succès de la ligne. Les fermetures standard comportent des tolérances variables selon le moule et le fabricant. Une casquette du fournisseur A pourrait parfaitement s’engager. Une casquette visuellement identique du fournisseur B pourrait se lier à mi-hauteur du cou. Vous devez scruter ces tolérances dimensionnelles avant de choisir votre équipement de fermeture.
Appliquer un couple constant est incroyablement difficile dans des conditions de vitesse élevée. Les facteurs environnementaux influencent fortement le frottement du filetage. Les changements de température peuvent rendre les fils en plastique rigides ou souples. Ces incohérences de friction entraînent de graves problèmes de qualité. Voici les défis les plus courants auxquels vous serez confronté :
Serrage excessif : dénude les filetages en plastique, détruisant complètement le joint.
Sous-serrage : laisse un ajustement lâche, entraînant des fuites immédiates de produit.
Filetage croisé : se produit lorsque les capuchons entrent dans le mandrin selon un angle inapproprié.
Éraflures : Les mécanismes de serrage agressifs endommagent l’esthétique extérieure de la fermeture.
La spécification d’une machine de capsulage de bouteilles servo est essentielle pour les produits à haute responsabilité. Les capsuleuses pneumatiques dépendent de la pression de l’air, qui fluctue constamment. Les servomoteurs éliminent cette imprévisibilité. Ils utilisent des boucles de rétroaction avancées pour contrôler indépendamment la vitesse et le couple. Si un capuchon présente de légères variations de résine, le système d'asservissement détecte instantanément le changement de résistance. Il s’adapte en temps réel à ces variations mineures de plafond. Cela garantit un couple d’application parfait sur chaque bouteille, protégeant ainsi votre produit des fuites et des altérations.
Les tendances modernes en matière d"emballage privilégient l"allègement pour réduire les coûts de matériaux. Malheureusement, les conteneurs légers causent d’énormes problèmes dans les ateliers de production. Vous devez évaluer le centre de gravité du conteneur. Les bouteilles vides hautes, étroites ou légères sont très instables. Ils ont tendance à basculer lors d’arrêts brusques du convoyeur. La contre-pression de la ligne écrase facilement les bouteilles en plastique fragiles. Vous devez calculer l’intégrité structurelle du conteneur vide pour vous assurer qu’il survit au voyage depuis le redresseur jusqu’à la station-service.
Décider comment déplacer vos bouteilles est un choix technique majeur. Vous devez choisir entre les rondelles stabilisatrices et la manipulation directe sur le convoyeur. Suivez ce cadre de décision :
Évaluez la base du récipient : Si la bouteille a une base inégale ou extrêmement étroite, vous devez utiliser un système de rondelle.
Évaluez la vitesse de la ligne : les sorties à grande vitesse nécessitent souvent des rondelles pour empêcher le basculement lors d'une accélération rapide.
Examiner les besoins de changement : le transport direct est moins cher et nécessite moins de pièces de changement si vous utilisez des bouteilles cylindriques uniformes.
Analysez la résistance du matériau : les rondelles protègent les bouteilles ultra fines contre l'écrasement sous la pression d'accumulation de la ligne.
Choisissez le convoyage direct uniquement lorsque le conteneur s"avère complètement stable sous vos vitesses de sortie cibles.
Une ligne de production est aussi solide que ses points de transition. Assurer des tolérances de transfert transparentes entre les stations est obligatoire. Les bouteilles doivent passer de la station de remplissage à la boucheuse sans ballottement. Ils doivent passer en douceur aux équipements d’étiquetage et de mise en caisse. Vous ne pouvez pas compter sur des ajustements personnalisés et non répétables de l’opérateur pour corriger de mauvais transferts. Les rails de guidage, les roues étoilées et les vis de synchronisation doivent présenter des positions précises et verrouillées. Cela élimine les erreurs humaines et garantit un flux constant de conteneurs sur l’ensemble du réseau.
Les conceptions théoriques semblent impeccables sur un écran. Cependant, vous ne devez jamais signer de contrats d’équipement basés uniquement sur des modèles CAO théoriques. Les simulations virtuelles ne peuvent pas prédire les problèmes mineurs de friction ou l’accumulation d’électricité statique. Vous devez exiger des tests physiques de vos matériaux d’emballage spécifiques. Envoyez des échantillons de production réels au fabricant. Refuser toute garantie faite sans validation empirique. Cette position rigide atténue les risques de mise en œuvre et oblige le fournisseur à prouver ses affirmations techniques.
Utilisez les équipes d’intégration OEM pour mener des études de capacités complètes. S'engager dans des services de lignes de remplissage personnalisés permet aux ingénieurs d'identifier rapidement les maillons faibles de la conception de vos conteneurs. Ils pourraient découvrir que le goulot de votre bouteille nécessite une buse de plongée légèrement plus longue. Ils pourraient suggérer de modifier les machines-outils avant la phase de construction. Cette collaboration proactive évite des rénovations coûteuses ultérieurement. Il garantit que la conception finale de la machine reflète parfaitement vos exigences opérationnelles spécifiques.
Un FAT rigoureux est votre dernier filet de sécurité. Vous devez établir des hypothèses concrètes et transparentes pour ce test dans votre contrat initial. Précisez le volume exact de flacons et de bouchons requis pour le test. N"acceptez pas un sprint rapide de dix minutes. Exigez une analyse continue d"une durée de plusieurs heures pour prouver le véritable OEE. Cette durée prolongée garantit que l"équipement gère les variations naturelles trouvées dans les lots d"emballage standard. Si la machine se bloque pendant le FAT, le fournisseur doit le résoudre avant l"expédition.
Spécifier une ligne de production fiable ne consiste pas à acheter des machines individuelles. Cela nécessite de traiter le flacon, le bouchon, le liquide et l’équipement comme un système unique et interdépendant. Une défaillance d’un composant se répercute rapidement sur l’ensemble de l’opération. Vous devez respecter la physique de la dynamique des liquides et les réalités des variances plastiques.
Votre prochaine étape immédiate consiste à verrouiller complètement la conception de vos emballages. Ne changez pas les moules de bouteilles en cours de projet. Demandez un examen technique formel de compatibilité auprès de vos fournisseurs présélectionnés. Exécutez cet examen avant de passer à la phase finale de négociation des prix. Cette séquence logique vous garantit l"achat d"un système capable de fournir une production rentable et ininterrompue pendant des années.
R : Évitez d"envoyer des échantillons à un chiffre. Nous recommandons de fournir des milliers de flacons et de bouchons provenant de plusieurs lots de fabrication. Les fournisseurs utilisent souvent des moules différents. Les échantillons de grande taille exposent ces variations naturelles de l"outillage, garantissant que la machine gère parfaitement les tolérances de production réelles.
R : Le changement de fournisseur modifie le pas du filetage et la rigidité du matériau. Vous devez mettre l’accent sur les systèmes de changement flexibles et sans outils lors de votre achat initial. Un nouveau fournisseur nécessite de redéfinir les paramètres de votre équipement. Vous devrez ajuster les paramètres de couple, les rails de guidage et la profondeur des buses pour répondre aux nouvelles spécifications.
R : Les trieurs interagissent directement avec les finitions des bouchons. Les trieurs vibrants font rebondir les bouchons, tandis que les trieurs centrifuges les font tourner. Les bouchons délicats ou très brillants nécessitent des revêtements de bol spécifiques ou des angles de manipulation doux. Ne pas adapter le trieur au matériau du capuchon entraîne de graves éraflures et des dommages esthétiques avant l"application.
