 Français


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-07 origine:Propulsé


Des matériaux d"emballage mal adaptés à la technologie de scellage entraînent directement des micro-fuites, des défauts esthétiques et des temps d"arrêt inacceptables. Vous ne pouvez pas simplement presser un produit dans un tube et espérer que le joint tiendra sous la pression. Cela nécessite un alignement mécanique précis entre le conteneur et la machine.
Aujourd’hui, les environnements de production évoluent rapidement dans tous les secteurs. Que vous développiez une ligne de crèmes cosmétiques ou modernisiez une opération de pâtes pharmaceutiques, les propriétés physiques de vos tubes dictent vos exigences mécaniques. Négliger ces contraintes matérielles compromettra l’intégrité du produit et fera dérailler vos calendriers de production.
Ce guide fournit un cadre strict et fondé sur des preuves pour évaluer les équipements en fonction du matériau des tubes, des contraintes opérationnelles et de la conformité de l"industrie. Nous explorerons comment le comportement des matériaux influence les choix des machines et mettrons en évidence les critères d"évaluation critiques. Vous apprendrez exactement comment aligner votre stratégie d’emballage avec la bonne technologie d’automatisation.
Le matériau dicte la mécanique : le plastique repose sur la fusion thermique/ultrasonique ; l'aluminium repose sur une déformation mécanique précise (pliage).
Correspondance technologique : une machine de remplissage de tubes en plastique à ultrasons excelle pour les produits qui contaminent la zone de scellage, tandis que l'air chaud reste la norme pour les volumes élevés.
Allocation de capital : les machines dédiées à un seul matériau offrent une fiabilité et une vitesse plus élevées que les « machines combinées », qui cachent souvent des coûts cachés dans les changements d'outillage.
La conformité avant tout : les applications pharmaceutiques et cosmétiques nécessitent une évaluation stricte de la conception sanitaire, du remplissage sans vide et de l'intégrité vérifiable des joints.
Les fabricants commettent souvent une erreur critique au début du processus d’approvisionnement. Ils privilégient la vitesse de la machine à la compatibilité des matériaux. Cette déconnexion provoque inévitablement de graves goulots d’étranglement dans la production. Vous devez comprendre les comportements physiques fondamentaux de votre emballage avant de revoir les spécifications de l"équipement.
Les tubes en plastique et en stratifié présentent une caractéristique structurelle unique connue sous le nom de « effet mémoire ». Lorsque vous les pressez, ils tentent de reprendre leur forme cylindrique d"origine. Cette pression extérieure constante exige une fusion structurelle à l’extrémité arrière. Vous devez faire fondre les couches de polymère ensemble pour vaincre cette résistance de façon permanente.
L"aluminium se comporte complètement différemment. Il possède des caractéristiques de « pli mort ». Une fois que vous pliez l’aluminium, il reste plié. Il n’essaie pas de retrouver sa forme antérieure. Par conséquent, le traitement des conteneurs métalliques nécessite des mécanismes de pliage de précision. Il faut déformer mécaniquement le métal sans casser sa structure.
L’utilisation de têtes de scellement inappropriées entraîne des conséquences financières désastreuses. Si vous appliquez une pression mécanique intense sur les plastiques, ils se fissureront. Si vous appliquez une chaleur excessive aux polymères, vous obtenez des emballages roussis et une esthétique gâchée. À l’inverse, l’utilisation de mâchoires de sertissage mal calibrées sur du métal peut fissurer les revêtements époxy internes. Cela expose le métal brut à votre produit, compromettant immédiatement la barrière et entraînant des rappels.
Des taux de rebut élevés épuisent rapidement la rentabilité. Au-delà du gaspillage de matériaux, des machines mal alignées obligent les opérateurs à interrompre constamment les lignes. Les temps d"arrêt imprévus détruisent l"efficacité opérationnelle.
Les acheteurs doivent établir une exigence de base stricte avant de contacter les fournisseurs. Vous devez définir trois paramètres critiques :
Matériau dominant : identifiez si votre installation utilise 80 % de plastique ou 80 % d'aluminium.
Profil de viscosité : Déterminez si votre produit est une pâte épaisse, un gel aéré ou un liquide fin.
Débit quotidien : calculez vos unités requises par minute pendant les périodes de pointe de production.
Une fois que vous avez défini ces facteurs, vous pouvez adapter efficacement votre réalité opérationnelle aux solutions mécaniques appropriées.
Le traitement des polymères exige un contrôle thermique élevé. Votre principal défi consiste à obtenir un joint hermétique et esthétiquement propre sans dégrader l"illustration externe du tube ou les couches barrières internes. Si la température fluctue, vous risquez des coutures fragiles ou du plastique fondu collé aux mâchoires de la machine.
Le scellage à l’air chaud représente la norme industrielle pour le traitement de grands volumes de polymères. Il est extrêmement fiable pour des cycles de production cohérents.
Comment ça marche : La machine insère des buses internes directement dans l’extrémité ouverte du tube. Ces buses projettent de l'air chaud, chauffant la paroi en plastique de l'intérieur vers l'extérieur. Une fois que l’intérieur atteint un état fondu, des mâchoires externes réfrigérées serrent les extrémités pour les fermer. Les mâchoires froides fixent instantanément le plastique, créant une fusion solide.
Idéal pour : Cette méthode fonctionne à merveille pour les lignes de cosmétiques et de soins personnels à grande vitesse. Il permet d'obtenir des sertissages propres et uniformes. Les systèmes à air chaud dominent les installations produisant des shampoings, des lotions et des crèmes standards.
Certains produits rendent les méthodes à air chaud inefficaces. Lorsque vous manipulez des formulations difficiles, vous devez vous tourner vers une technologie spécialisée. La mise en œuvre d’une machine de remplissage de tubes en plastique par ultrasons résout de nombreux défis complexes en matière d’emballage.
Comment ça marche : Contrairement aux systèmes à air chaud, la technologie ultrasonique repose sur des vibrations mécaniques à haute fréquence. Un outil acoustique, appelé klaxon, appuie contre le plastique. Le frottement génère une chaleur localisée exactement au niveau de la ligne d’étanchéité. Il fait fondre le matériau instantanément sans nécessiter d'éléments chauffants externes.
Critères d'évaluation : Cette approche excelle lorsqu'il s'agit de produits très visqueux, de pâtes ou de liquides fluides qui risquent d'éclabousser. Si un produit éclabousse la zone de scellage pendant le dosage, les mâchoires à air chaud ne parviendront pas à faire fondre le plastique contaminé. La friction ultrasonique fait vibrer physiquement les contaminants hors de la zone du joint avant de faire fondre le polymère. De plus, il fonctionne à des températures ambiantes plus basses. Cela protège les formulations de produits sensibles à la chaleur de la dégradation pendant le processus de fermeture finale.
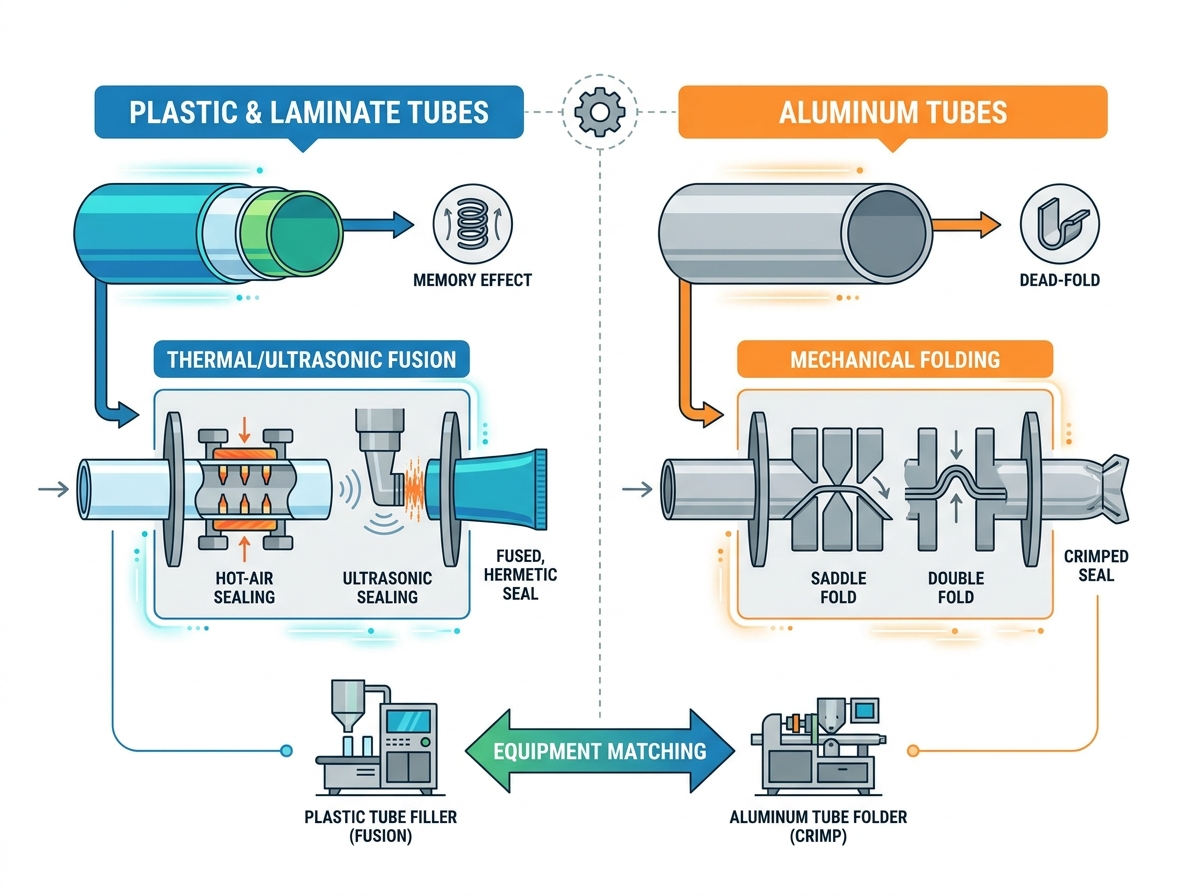
Les emballages métalliques nécessitent une philosophie mécanique totalement différente. Votre principal défi passe du contrôle thermique à la force mécanique. Vous devez créer un verrou mécanique sécurisé sans stresser le métal ni endommager les revêtements de protection internes.
Vous ne pouvez pas thermosceller des récipients métalliques. Au lieu de cela, vous avez besoin de stations de formage robustes. Une dédiée machine de remplissage de tubes en aluminium offre l’immense rigidité physique nécessaire pour plier le métal proprement.
Types de plis : Vous devez évaluer l’équipement en fonction de ses capacités de pliage. Différents produits nécessitent des résistances de barrière différentes. Les modèles de pliage typiques comprennent :
Pliage en selle : Un sertissage superposé de base adapté aux biens de consommation standard.
Double pli : un emballage plus serré et plus sûr utilisé pour les cosmétiques et les peintures de tous les jours.
Triple Fold : Le verrou mécanique le plus sécurisé disponible. Il s'agit de trois virages distincts.
Application industrielle : le triple pli domine les pommades pharmaceutiques, les produits chimiques agressifs et les adhésifs industriels. Ces produits réactifs nécessitent des barrières absolues contre l’oxygène et l’humidité. Un triple pli impeccable garantit la stabilité du produit sur une longue durée de conservation.
Le traitement de l"aluminium ne laisse aucune place aux erreurs d"étalonnage. Mettez en évidence la nécessité de mâchoires de codage et de sertissage précises. Si les mâchoires présentent des arêtes vives ou des dents mal alignées, elles perforeront le matériau. Même une déchirure microscopique ruine le récipient.
Ces machines nécessitent une rigidité mécanique bien supérieure dans les postes de pliage par rapport aux soudeuses plastiques. Si le châssis de la machine fléchit pendant le processus de pliage, le sertissage sera inégal. Des sertissages inégaux entraînent directement des fuites catastrophiques pendant le transport.
Une fois que vous avez adapté la technologie de base à votre matériel, vous devez évaluer les fonctionnalités opérationnelles plus larges. L'évaluation des machines commerciales de remplissage et de scellage de tubes implique l'analyse des niveaux d'automatisation, de la dynamique des pompes et des normes de conformité.
Vous devez évaluer les options semi-automatiques par rapport aux options entièrement automatiques en fonction des contraintes de main-d"œuvre et des besoins en volume. Les modèles semi-automatiques nécessitent un chargement manuel des tubes. Un opérateur place physiquement les conteneurs vides dans les palets. Cela fonctionne bien pour les essais pilotes ou les petits lots spécialisés.
Les systèmes entièrement automatiques utilisent des mécanismes d"alimentation robotisés. Ils comportent des trémies, des capteurs d"orientation et des chargeurs automatiques. Ils fonctionnent à des vitesses beaucoup plus élevées et éliminent les erreurs humaines. Si vos coûts de main d’œuvre sont élevés, l’automatisation complète offre des retours opérationnels rapides.
Tableau : Comparaison de l"automatisation des équipements
Fonctionnalité | Machines semi-automatiques | Machines entièrement automatiques |
|---|---|---|
Chargement des tubes | Placement manuel de l"opérateur | Alimentation par trémie robotisée |
Orientation | Ajustement manuel nécessaire | Auto-alignement photoélectrique |
Vitesse typique | 10 à 30 unités par minute | 60 à 120+ unités par minute |
Intensité du travail | Élevé (nécessite un opérateur dédié) | Faible (nécessite une surveillance occasionnelle) |
Meilleure application | Lignes de démarrage, lots saisonniers | Production continue à grand volume |
La rhéologie de votre produit dicte le choix de la pompe. Vous devez vous assurer que le système de pompe de la machine correspond parfaitement au produit. L’utilisation d’une mauvaise pompe provoque des traînées, où le produit coule sur la zone du joint. Il introduit également des bulles d"air dans la formulation.
Pour les pâtes épaisses et les onguents lourds, les pompes à piston offrent une précision volumétrique exceptionnelle. Ils poussent avec force les matériaux denses. Pour les crèmes aérées ou les liquides fluides, les pompes à valve rotative ou les pompes à engrenages offrent un dosage plus fluide. Un dosage précis évite le gaspillage de produit et maintient la zone de scellage propre.
Pour la fabrication pharmaceutique et cosmétique haut de gamme, la conception sanitaire n’est pas négociable. Vous devez évaluer l"état de préparation de la machine aux bonnes pratiques de fabrication (BPF). Recherchez les pièces de contact en acier inoxydable 316L.
Évaluez les capacités de nettoyage sur place (CIP) et de stérilisation sur place (SIP). La tuyauterie interne doit se vider complètement. Inspectez les plans pour déceler les points morts ou les points de capture microbiens. Si une machine piège les résidus, cela provoquera une contamination croisée entre les lots.
La production moderne nécessite des capteurs de contrôle qualité robustes. Examiner l"inclusion de capteurs d"enregistrement de marques. Ces capteurs lisent le repère oculaire imprimé sur le tube, garantissant que l"œuvre d"art est orientée dans la bonne direction avant de la sceller.
De plus, exigez des systèmes de rejet automatisés. Si un capteur détecte un récipient mal aligné, un joint ouvert ou un poids de remplissage incorrect, la machine doit éjecter automatiquement l"unité. Cela devrait détourner les unités défectueuses vers un bac de rejet sans arrêter toute la chaîne de production.
Les équipementiers commercialisent fréquemment des systèmes hybrides. Ces machines promettent de gérer à la fois le chauffage du plastique et le pliage de l’aluminium sur un seul châssis. Bien qu’ils soient attrayants en théorie, ils présentent d’importants obstacles opérationnels.
Vous devez faire preuve de prudence face à la tentation d’acheter ces plateformes polyvalentes. Les machines combinées semblent être un compromis parfait. Cependant, ils imposent des compromis en termes de rigidité mécanique et de précision thermique. Le châssis doit accueillir simultanément des stations de pliage encombrantes et des collecteurs d"air chaud complexes. Cela se traduit souvent par une empreinte mécanique exiguë et difficile à maintenir.
Vous devez reconnaître la réalité des temps de changement. Passer du plastique à l’aluminium prend des heures. Les techniciens doivent retirer les buses à air chaud. Ils doivent installer et calibrer des postes de pliage mécaniques lourds. Ils doivent réaligner toutes les mâchoires de sertissage.
Tenez également compte du coût de l’outillage secondaire. Vous avez besoin de différentes rondelles de transport pour différents diamètres de tubes et matériaux. Le stockage, l’entretien et l’échange de ces pièces lourdes épuisent les ressources en main-d’œuvre. Les changements fréquents réduisent considérablement votre débit quotidien effectif.
Les configurations multiformats nécessitent des ressources d"installation plus élevées. Les stations à air chaud nécessitent des charges électriques importantes pour les éléments chauffants. Ils nécessitent également des systèmes de compression d"air robustes pour entraîner les buses et les mâchoires de refroidissement. Votre installation doit supporter ces charges de pointe. De plus, les courbes de formation des opérateurs s’accentuent considérablement. Votre personnel doit maîtriser deux philosophies d’étanchéité totalement différentes.
Suivez une règle empirique stricte. Si votre calendrier de production est dédié à 80 % ou plus à un seul matériau, achetez un équipement dédié à un seul matériau. Une machine dédiée fonctionne plus rapidement, tombe en panne moins et nécessite un changement minimal.
Vous ne devriez utiliser des machines combinées que pour des environnements de fabrication sous contrat ou de co-packing. Dans ces scénarios spécifiques, l’extrême flexibilité et la capacité à remporter des contrats avec divers clients l’emportent sur la nécessité d’un débit soutenu maximal.
Choisir le bon équipement comble les limites physiques de votre emballage avec la viscosité de votre formulation. Il aligne les capacités mécaniques avec les exigences strictes de conformité de votre secteur. Le plastique nécessite une gestion thermique précise ou une fusion par ultrasons. L’aluminium exige une déformation mécanique rigide et sans faille.
Suivez ces prochaines étapes concrètes avant de finaliser tout achat :
Auditez vos matériaux : documentez vos substrats d’emballage primaire et définissez strictement vos vitesses de production cibles.
Analysez votre viscosité : adaptez la dynamique de vos fluides à la bonne technologie de pompe à piston ou rotative pour éviter les erreurs de dosage.
Exigez un test d'acceptation en usine (FAT) : n'achetez jamais une machine sur la base d'une brochure. Exigez du fournisseur qu'il gère vos conteneurs vides exacts et vos produits en vrac dans ses installations.
Vérifiez la conformité : assurez-vous que toutes les pièces de contact respectent les réglementations spécifiques de votre secteur concernant la nettoyabilité CIP/SIP.
R : Oui, des machines combinées existent. Cependant, ils nécessitent des temps d"arrêt importants pour remplacer les éléments chauffants à air chaud par des mâchoires pliantes mécaniques. Ils exigent également un outillage secondaire étendu et des rondelles personnalisées. Nous les recommandons uniquement aux conditionneurs sous contrat ayant besoin d’une flexibilité extrême, et non aux lignes de production dédiées à gros volumes.
R : Le scellage à l’air chaud est la meilleure méthode pour la plupart des crèmes cosmétiques. Il offre des vitesses de ligne élevées et de beaux sertissages uniformes. Cependant, si votre crème est très visqueuse et risque d’éclabousser la zone de scellage, le scellement par ultrasons est supérieur car il élimine les contaminants par vibration avant la fusion.
R : La viscosité dicte directement le système de pompe dont vous avez besoin. Les pâtes épaisses et les onguents lourds nécessitent des pompes à piston robustes pour pousser le matériau dense avec précision. À l’inverse, les fluides fins ou les gels aérés sont mieux traités grâce à des pompes à engrenages ou des vannes rotatives, qui empêchent l’aération et les résidus de produit.
R : Les chemises en aluminium nécessitent un étalonnage d’alignement strict et fréquent. Vous devez régulièrement inspecter les mâchoires de sertissage pour déceler toute fatigue du métal, toutes arêtes vives ou toute usure excessive. Des mâchoires mal alignées ou usées perforeront le métal ou fissureront le revêtement époxy interne, compromettant ainsi la barrière du produit.
