 Français


Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-04 origine:Propulsé


La défaillance d’un joint de tube représente bien plus qu’une nuisance mécanique mineure. Vous perdez des revenus essentiels à chaque fois qu"un tube fuit sur la ligne ou pendant le transport. Des scellés peu fiables entraînent des taux de rebut élevés, des rétrofacturations au détail, une intégrité des produits compromise et de graves dommages à la marque.
Nous devons faire face à la réalité de la production quotidienne. Même les lignes de production de premier plan connaissent une dérive au fil du temps. Les facteurs environnementaux, les variations subtiles des lots de matériaux et les incohérences des opérateurs contribuent tous à des taux de défaillance soudains.
Ce guide fournit aux directeurs d"usine et aux ingénieurs d"emballage une liste de contrôle de diagnostic structurée. Vous apprendrez à identifier les causes profondes exactes des fuites au sol. Nous établissons des critères clairs pour vous aider à décider quand calibrer l"équipement existant et quand une mise à niveau est logique.
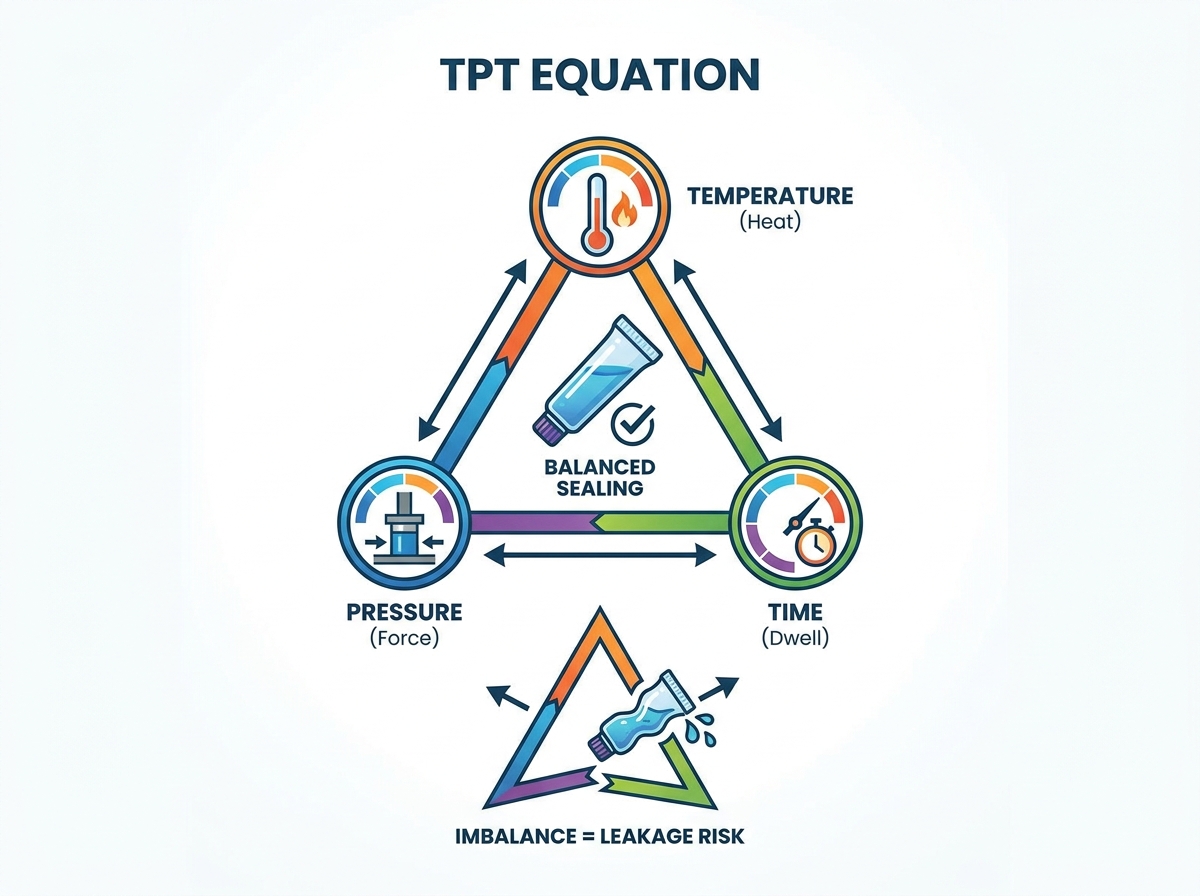
La plupart des fuites des joints arrière proviennent d"un déséquilibre dans l"équation température-pression-temps (TPT) ou d"une inadéquation fondamentale entre le matériau du tube et la technologie d"étanchéité.
Un audit structuré « Détecter-Prévenir-Corriger » (DPC) minimise les temps d"arrêt de diagnostic et standardise les réponses des opérateurs.
Les équipements existants ont souvent du mal à maintenir les tolérances strictes requises pour les tubes stratifiés modernes, ce qui fait de l"évaluation de méthodes alternatives de scellement des tubes une étape nécessaire pour les opérations de mise à l"échelle.
La mise à niveau vers des technologies avancées nécessite de peser les dépenses d"investissement initiales par rapport aux gains d"OEE (efficacité globale de l"équipement) à long terme et à la réduction des rebuts.
Les opérateurs doivent traiter les symptômes visuels comme des indices de diagnostic. Un sceau défaillant arrive rarement par hasard. Cela laisse derrière lui des preuves matérielles. Vous pouvez lire ces preuves pour déterminer exactement quel paramètre mécanique a dérivé hors des spécifications. La mise en œuvre d"une méthodologie « Détecter-Prévenir-Corriger » (DPC) commence ici même, sur la ligne.
Vous trouverez ci-dessous les quatre défauts visuels les plus courants. Nous décrivons ce que chaque symptôme vous dit sur les paramètres de votre machine.
Marques de brûlure ou cloques : ce défaut ressemble à une brûlure brune ou à des bulles sur la surface du plastique. Cela indique une chaleur excessive ou un temps de séjour prolongé. Le polymère plastique se dégrade au lieu de fondre proprement. Ce symptôme indique souvent des contrôles thermiques obsolètes sur les équipements existants. Les thermostats plus anciens ne parviennent pas à réguler efficacement les pics de température.
Joints incomplets ou « à froid » (décollage facile) : les opérateurs peuvent facilement séparer ces joints à la main. Les couches internes ne se sont jamais collées. Cela indique une température insuffisante ou une pression insuffisante de la mâchoire. Cela se produit également si les vitesses de ligne dépassent la capacité de récupération thermique de la machine. L'élément chauffant refroidit tout simplement trop vite entre les cycles.
Sertissage asymétrique ou froissé : vous verrez des lignes inégales ou du plastique plié dans la zone de sertissage. Cela indique un problème d’alignement mécanique plutôt que thermique. Cela provient généralement d’un mauvais mécanisme d’orientation des tubes. Des coupelles de maintien usées ou une pression inégale des mâchoires de scellage provoquent également des plis. Les mâchoires se serrent de manière inégale, pinçant le matériau et le déformant.
Produit emprisonné dans le joint (contamination) : Vous remarquerez du liquide ou de la pâte coincé à l’intérieur du bord scellé. Un remplissage excessif du tube en est souvent la cause. Une hauteur de buse inappropriée ou un mécanisme anti-goutte défaillant laisse également des résidus de produit sur les parois intérieures. Le thermoscellage traditionnel échoue immédiatement si le produit contamine la zone de scellage. L'huile ou l'eau empêche les polymères de fusionner.
Formez vos opérateurs de ligne à reconnaître ces défauts précis. Ils doivent immédiatement arrêter la ligne lorsque ceux-ci apparaissent. Deviner les ajustements ne fait qu’augmenter les déchets.
Une fois le symptôme visuel identifié, vous devez auditer systématiquement la machine. Les machines modernes de remplissage et de scellage de tubes reposent sur une interaction précise entre plusieurs mécanismes. Vous ne pouvez pas ajuster une variable sans affecter les autres.
Chaque thermoscellage réussi nécessite un équilibre dans le triangle température-pression-temps (TPT). Si vous baissez la température, vous devez généralement augmenter le temps de séjour ou la pression pour obtenir la même liaison. Vous devez systématiquement auditer ces trois paramètres critiques.
Tout d’abord, vérifiez la température réelle à la surface de la mâchoire à l’aide d’un pyromètre externe. Ne vous contentez pas de l’affichage numérique du panneau de commande. Deuxièmement, mesurez la pression appliquée par les vérins pneumatiques. Enfin, vérifiez le temps de séjour. Le temps de séjour est la fraction exacte de seconde pendant laquelle les mâchoires restent fermées. Assurez-vous qu"il correspond aux spécifications du fabricant du matériau.
De nombreuses installations ignorent le cycle de refroidissement. C"est une erreur courante. La phase de refroidissement fixe la mémoire plastique. Si vous relâchez le tube avant que le polymère ne se solidifie, le joint se déformera ou s"ouvrira sous l"effet de la contrainte.
Vous devez vérifier toute la boucle de refroidissement. Vérifiez les débits d"eau à travers le bloc de refroidissement. Vérifiez que les températures du refroidisseur restent constantes pendant les mois de pointe de l"été. Assurez-vous que les mâchoires de refroidissement sont en contact complet et plat avec la queue du tube chaud.
Les pièces consommables se dégradent lentement. Les opérateurs compensent souvent en augmentant la chaleur ou la pression, ce qui masque le véritable problème. Parcourez cette mini-liste de contrôle chaque semaine :
Inspectez les éléments chauffants pour détecter les points froids à l’aide d’une caméra thermique.
Vérifiez la précision du thermocouple en l"étalonnant par rapport à une sonde externe certifiée.
Évaluer les chutes de pression des vérins pneumatiques. Écoutez les fuites d"air autour des vannes.
Examinez les revêtements de silicone ou de téflon sur les mâchoires de scellement pour déceler des déchirures ou des accumulations.
Le réétalonnage manuel dépend fortement des compétences de l"opérateur. Certains opérateurs possèdent un « sens » de la machine. Cependant, ce savoir tribal nuit à la cohérence à long terme. Si un réétalonnage est nécessaire quotidiennement, l’équipement n’a pas la stabilité nécessaire pour une production fiable. Des ajustements constants signifient que les bases mécaniques ont dérivé de manière irréparable.
Parfois, la machine fonctionne parfaitement. Le problème réside dans les matériaux. Vous ne pouvez pas forcer une méthode incompatible pour sceller parfaitement un matériau complexe. L'évaluation alternatives de scellage des tubes de méthodes devient nécessaire lorsque les spécifications de votre emballage changent.
Différents matériaux absorbent la chaleur différemment. Les stratifiés se comportent différemment des plastiques monocouches. Vous devez aligner votre matériel avec votre emballage.
Matrice de cartographie des matériaux et des technologies
Matériau du tube | Technologie d"étanchéité optimale | Risques et défis connus |
|---|---|---|
PE monocouche (Polyéthylène) | Scellage à l"air chaud | Sujet aux cloques si le flux d’air est trop lent. |
PBL (stratifié barrière en plastique) | Air chaud ou ultrasons | Nécessite un contrôle précis de la température pour éviter le délaminage. |
ABL (stratifié barrière en aluminium) | Haute fréquence/mâchoires chaudes | La chaleur rayonnante peut facilement endommager les impressions cosmétiques extérieures. |
Aluminium pur | Pliage et sertissage mécaniques | Fatigue du métal. Ne peut pas être thermoscellé. |
Le scellage à l’air chaud représente la norme industrielle pour la plupart des plastiques monocouches. Il repose sur le chauffage interne de la buse. Un souffle d"air chaud fait fondre l"intérieur du tube juste avant que les mâchoires ne le ferment. Cette méthode est très efficace mais très sensible à la température ambiante. Cela nécessite un contrôle précis du flux d’air. Si l"humidité ou la température en usine fluctue, vous devez ajuster la pression de l"air.
Les mâchoires chaudes offrent une approche plus traditionnelle. Les mâchoires métalliques solides chauffent et s"appuient directement contre l"extérieur du tube. La chaleur traverse la paroi du tube pour faire fondre la couche interne. Cependant, cette chaleur rayonnante comporte un risque majeur. Cela peut facilement endommager les formulations sensibles à l’intérieur du tube. Il fait également régulièrement fondre ou maculer les finitions cosmétiques sur l"extérieur du tube.
De nombreuses entreprises subissent des pics de fuites soudains sans modifier les paramètres de leurs machines. Pourquoi? Ils sont passés à des tubes stratifiés durables ou plus fins sans mettre à jour leur matériel d"étanchéité. Les plastiques écologiques ont des fenêtres de fusion notoirement étroites. Un ancien système de mâchoires chaudes ne peut tout simplement pas réagir assez rapidement pour sceller proprement ces stratifiés modernes. Cette inadéquation génère d’énormes quantités de déchets.
Si vous luttez constamment contre les inadéquations des matériaux et la contamination des produits, les méthodes thermiques standard pourraient s'avérer obsolètes pour votre ligne. Il est temps d’envisager des alternatives avancées. La machine de remplissage de tubes à ultrasons résout plusieurs maux de tête persistants rencontrés dans les emballages traditionnels.
Vous devez considérer cette mise à niveau comme une solution à des problèmes spécifiques aux enjeux élevés. Vous remplissez des produits très visqueux comme des pommades épaisses ou des crèmes épaisses ? Ces fluides s"accumulent souvent le long de la buse et contaminent la zone du joint. Vous traitez des formulations sensibles à la température comme des cosmétiques actifs ou des produits pharmaceutiques ? Les mâchoires chaudes peuvent dégrader ces composés. Si vous répondez oui à ces questions, la technologie ultrasonique devient très attractive.
Le soudage par ultrasons ignore complètement les limites traditionnelles du triangle TPT. Il n’utilise pas de chaleur rayonnante externe. Au lieu de cela, il génère de la chaleur via une friction moléculaire à haute fréquence directement à l’intérieur de la zone du joint. Un outil acoustique (le klaxon) vibre contre une enclume des milliers de fois par seconde.
Cette friction interne fait fondre les couches de plastique en quelques millisecondes. Parce qu"il vibre si intensément, il repousse les contaminants extérieurs comme les pâtes ou les huiles hors de la zone d"étanchéité avant que le plastique ne fusionne. De plus, il ne nécessite absolument aucun temps de préchauffage. Vous l"allumez et cela fonctionne instantanément.
Lors de l’évaluation de l’évolutivité, examinez l’impact sur la vitesse globale de la ligne. Les machines à ultrasons scellent beaucoup plus rapidement que les unités à air chaud car elles éliminent les temps de récupération thermique. La consommation d’énergie diminue considérablement puisque vous n’entretenez pas d’éléments constamment chauffés. Plus important encore, la réduction des rebuts augmente directement vos marges. Les joints extérieurs propres et froids sont plus beaux sur les étagères des magasins de détail.
Vous devez reconnaître les risques avant de procéder à la mise à niveau. Les équipements avancés entraînent un coût initial notable. De plus, les systèmes à ultrasons nécessitent un outillage spécifique. Vous avez besoin de cornes et d"enclumes personnalisées pour différents diamètres de tubes. Si votre installation utilise quotidiennement 15 tailles de tubes différentes, les coûts de changement et l"inventaire des outils nécessitent un calcul minutieux du retour sur investissement. Évaluez soigneusement votre volume de production avant de vous engager.
Réparer la machine ne représente que la moitié de la bataille. Vous devez prouver que le correctif tient sur des milliers de cycles. Un programme de vérification standardisé évite que de petites dérives ne se transforment en rappels massifs. L’assurance qualité doit passer d’une estimation réactive à des tests proactifs.
Vous devez détailler les tests de conformité standards à mettre en œuvre sur le terrain. Les contrôles visuels à eux seuls ne parviennent pas à détecter les micro-fuites. Mettez en œuvre ces tests physiques :
Test d'étanchéité de la chambre à vide : Immerger les tubes scellés dans une chambre à vide remplie d'eau. Faites le vide. Si des bulles s'échappent de la queue, vous avez une micro-fuite. Il s’agit du test au sol le plus fiable disponible.
Test de pression d'éclatement : injectez de l'air comprimé dans le tube jusqu'à ce qu'il explose. Le corps du tube doit se rompre avant que le joint arrière ne cède. Si le sceau se brise en premier, la force de votre adhérence est trop faible.
Tests de pelage manuels : coupez une bande du joint et séparez-la. Le plastique doit s'étirer et se déchirer plutôt que de se décoller proprement.
Enregistrez vos paramètres de lot avec diligence. Notez la température, la pression et la vitesse exactes de la ligne pour chaque cycle. La traçabilité montre sa valeur lors d’une enquête de panne. L"enregistrement des données permet de déterminer si une fuite a été provoquée par une dérive lente de la machine sur une semaine ou par un mauvais lot de tubes vides provenant de votre fournisseur. Sans données, les fournisseurs blâmeront toujours votre équipement.
Éloignez-vous des « connaissances tribales ». Documentez chaque paramètre dans les procédures opérationnelles standard (SOP). Établir des seuils stricts d’ajustement. Par exemple, un opérateur peut ajuster la pression de l"air de 5 PSI. Si cela ne résout pas le problème, ils doivent arrêter. Ils ne peuvent pas continuer à tourner les cadrans. Établissez des règles claires dictant exactement quand un opérateur doit arrêter la ligne et appeler la maintenance pour intervenir.
La résolution des fuites inattendues est un processus distinct à deux voies. Vous devez commencer par un étalonnage rigoureux de votre matériel actuel. Si des ajustements méticuleux ne parviennent pas à assurer la stabilité, vous devez envisager un remplacement stratégique. Ne vous accrochez pas à une technologie obsolète si elle ne correspond plus à vos objectifs de production modernes.
Actions de la prochaine étape :
Effectuez l’audit DPC visuel et mécanique lors de votre tout prochain quart de production.
Calibrez votre triangle TPT à l"aide d"outils de mesure externes, et pas seulement des affichages du panneau.
Cataloguez les matériaux de vos tubes actuels pour identifier toute inadéquation avec votre matériel d"étanchéité.
Téléchargez une fiche technique pour évaluer les options par ultrasons si vous êtes aux prises avec une contamination du produit.
R : Les microfuites résultent presque toujours de points froids dans les éléments chauffants ou de légers déséquilibres de pression dans les mâchoires de scellage. Même un espace microscopique dans l’alignement des mâchoires permet à un minuscule canal de se former dans le plastique fondu, créant ainsi un chemin de fuite invisible.
R : Vous devez valider les paramètres d"étanchéité au début de chaque quart de travail et immédiatement après le changement. De plus, effectuez des tests périodiques, tels que des contrôles de la chambre à vide toutes les deux heures, pour garantir la conformité aux normes de qualité strictes de l"industrie.
R : Non. La technologie ultrasonique repose sur la friction moléculaire pour faire fondre les polymères. Il est principalement conçu pour les structures en plastique et en stratifié. Les tubes en métal pur ne peuvent pas être soudés de cette façon ; ils nécessitent des méthodes mécaniques traditionnelles de scellage par pliage et sertissage.
